



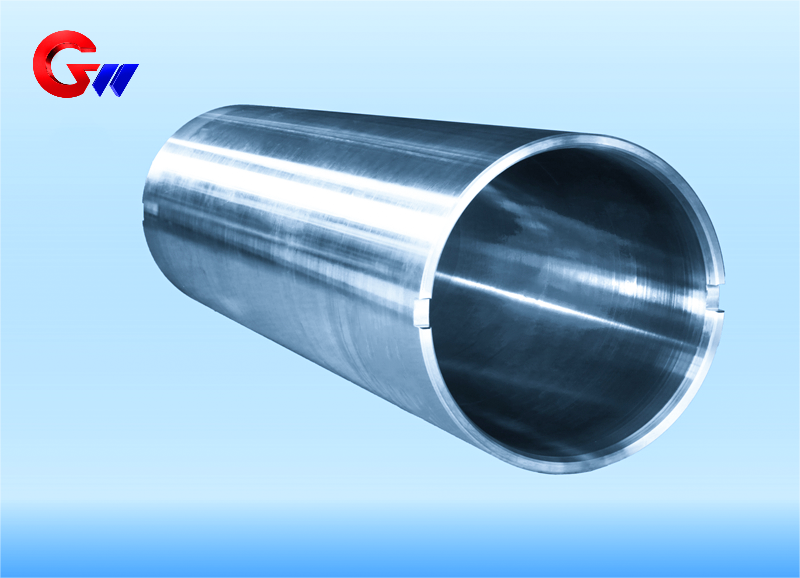

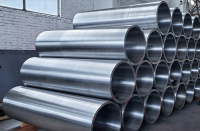
アルミニウムストリップ圧延機用カスタム35CrMoV鋼スリーブ
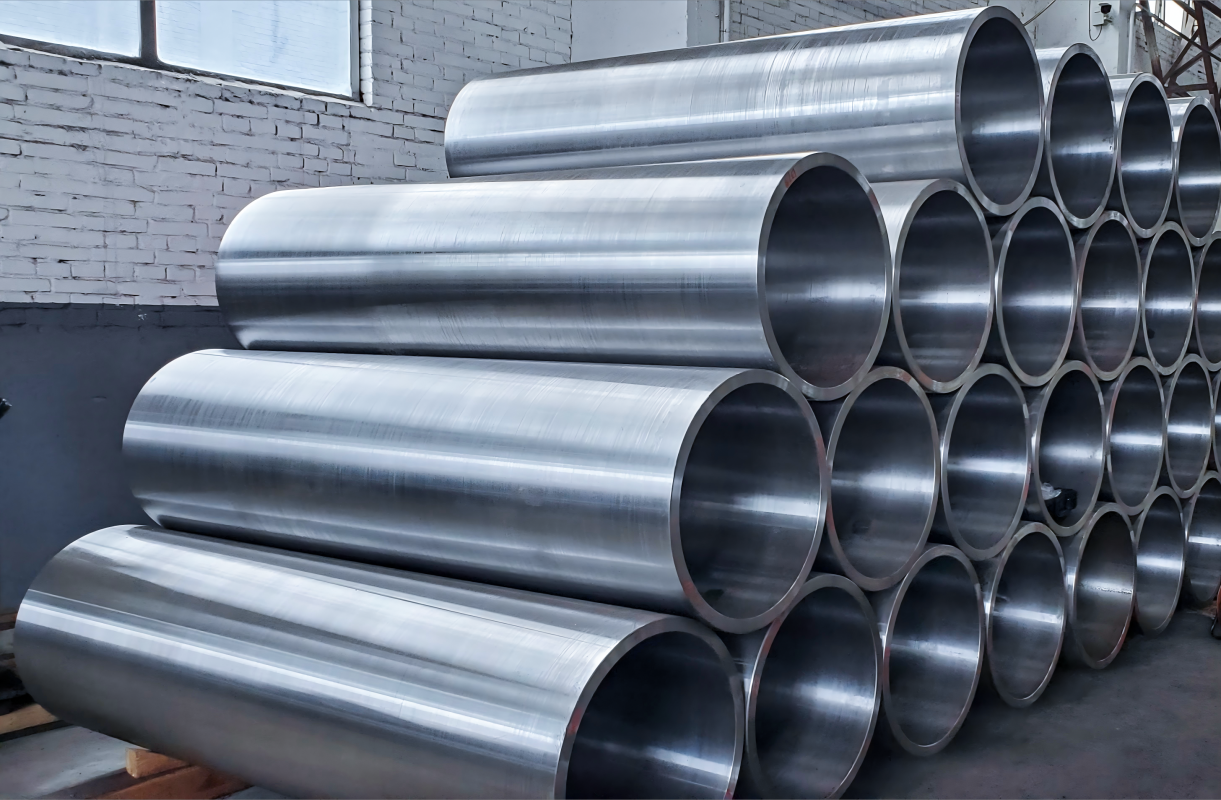
35CrMoV鋼スリーブは、アルミ箔、アルミ板、ステンレス鋼箔、および鋼帯の圧延用途に広く使用されています。高精度圧延装置においては、スリーブの同心度、動的バランス、および寸法安定性が重要な性能要件となります。GW Precision Technology社が製造する35CrMoV鋼スリーブブランクは、遠心鋳造によって製造されており、その後の熱処理、精密機械加工、および表面処理に適した初期構造を提供します。
- GW Precision
- 中国、洛陽
- 契約条項
- スチールスプールの年間生産能力は4000個です。
- 情報
アルミニウムストリップ圧延機用カスタム35CrMoV鋼スリーブ
のアルミニウム帯圧延機用35CrMoV鋼製スリーブは、高い寸法精度、安定した回転、および高い表面品質が求められる圧延装置向けに開発された、高強度かつ耐摩耗性に優れたカスタム部品です。アルミ箔、アルミ板、ステンレス鋼箔、および鋼帯の圧延用途で使用される鋼製スリーブは、機械的負荷、熱影響、圧延油、および相対的な微小運動にさらされます。そのため、製造プロセスでは、材料性能、同心度、動的バランス、表面硬度、および寸法安定性を総合的に考慮する必要があります。
のGW Precision Technology社製の35CrMoV鋼スリーブブランクは遠心鋳造によって製造される。遠心鋳造ブランクは、その後の熱処理、機械加工、表面処理工程の基礎となります。完成したスリーブは、お客様のアルミ帯圧延設備の寸法および技術要件に合わせてカスタマイズ可能です。
アルミニウム帯圧延工場における応用
6段および12段圧延機では、特注の35CrMoV鋼スリーブを中間ロールまたはサポートロールと組み合わせて使用できます。その主な機能の1つは、ロールサポートを強化し、アルミニウムストリップ圧延中に発生する半径方向の曲げ力に耐えることです。提供されたアプリケーションデータは、典型的な負荷範囲を示しています。300~600 MPa。
高速圧延装置では、寸法精度と動的精度を維持することも重要です。10~25 m/sスリーブは、ロールギャップの変動を制御するように設計されており、≤0.005 mmこの要件では、同心度、加工精度、および動的バランスが特に重要視されます。
スリーブは圧延中の熱管理にも関与する。圧延摩擦によって熱が発生し、接触領域の瞬間温度は約200~250℃したがって、材料および表面の状態は、繰り返しの熱的および機械的負荷の下でも安定した状態を維持する必要がある。
アルミニウム圧延における労働条件
アルミニウム圧延では、鋼製スリーブの性能に特定の要件が生じます。アルミニウムの切粉や材料粒子が加工面に付着する可能性があるため、提供される技術仕様では表面硬度が求められます。≥HRC45接着性および表面摩耗に対する耐性を向上させるため。
スリーブは、pHが約8~10したがって、表面設計においては耐腐食性を考慮する必要があり、特にスリーブ表面が長期間にわたって転動流体にさらされる場合には、その重要性が高まります。
機械的負荷も重要な考慮事項です。アプリケーションデータでは、10回の負荷サイクルこれは、スリーブに高い疲労寿命が要求されることを示しています。さらに、ベアリングの接触面では、指定された相対滑り量で微小運動摩耗が発生する可能性があります。<50μmしたがって、スリーブには構造的な強度、表面硬度、および微小な動きによる摩耗に対する耐性の組み合わせが求められる。
35CrMoV材料の選定
スリーブは35CrMoV鋼強度、靭性、耐摩耗性、熱処理への適性を兼ね備えていることから選定された。
この材料の一般的な化学組成は以下のとおりです。
C: 0.32~0.38%
Cr: 1.0~1.3%
約:0.4~0.6%
0.1~0.2%
バナジウムを添加してMC型炭化物そして結晶粒構造を微細化する。提供された材料データは、以下の微細化された結晶粒径を示している。ASTMグレード10~12。
焼入れ焼戻し後の規定引張強度は≥1100 MPa材料データには破壊靭性も記載されている。KIC ≥90 MPa·m¹/²高温条件下における降伏強度保持率は、以下のように規定される。300℃で85%。
これらの特性は、高速圧延中に繰り返される機械的負荷、熱影響、および表面摩耗を受ける鋼製スリーブの材料的基礎となる。
熱処理と寸法安定性
主な熱処理プロセスには以下が含まれます。焼き入れと焼き戻し。
急冷の場合、指定されたプロセスは次のとおりです。890℃ × 2時間続いて水冷と空冷を交互に行う。焼き戻し工程は580℃ × 3時間2番目のタイプの焼き戻し脆化を避けるために、油冷が指定されている。
寸法安定性は、追加の処理プロセスによってさらに改善されます。提供されたプロセスデータには、−196℃で24時間極低温処理残留オーステナイトを制御して3%未満。
その後200℃で8時間処理加工応力を除去するために用いられます。これらの処理は、寸法安定性を向上させ、完成した鋼製スリーブへの残留応力の影響を低減することを目的としています。
表面強化および腐食防止
表面処理は、必要な作業条件に応じて適用できます。提供される強化オプションには以下が含まれます。イオン窒化そしてレーザー消光。
イオン窒化の場合、規定の白色光沢層の厚さは20~30μm表面硬度HV1100~1300この高い表面硬度により、摩耗や微小運動による損傷に対する耐性が向上する。
レーザー焼入れにより、幅の硬化ストリップが得られます。5~8mmそして硬化した深さ1.2~1.5 mmこのプロセスは、局所的な表面強化が必要な場合に選択できます。
腐食防止対策として提供されるオプションには以下が含まれますQPQ塩浴複合処理ナノコンポジットコーティング。QPQ処理は耐食性を提供するために指定されています。クロムメッキの2~3倍の性能ナノコンポジットコーティングなどTiAlN + MoS₂また、指定された摩擦係数で適用することもできます。<0.1。
複合表面エンジニアリングプロセス
複数の表面性能特性が求められる用途向けに、提供される複合材強化プロセスは4つの段階から構成されています。
A. サンドブラスト処理(Sa3.0レベル)→ B. イオン窒化処理 → C. レーザーテクスチャリング → D. マグネトロンスパッタリングコーティング
最終コーティングにはCrN/AlCrN多層構造総コーティング厚は8~10μm指定された結合力は≥80 N引っかき試験によって測定。
この表面処理技術は、表面処理、窒化処理、レーザーテクスチャリング、および物理蒸着コーティングを組み合わせることで、鋼製スリーブの作動面の状態を改善します。具体的な処理の組み合わせは、圧延用途および要求される耐摩耗性・耐腐食性に応じて選択できます。
鋼製スリーブの精度要件
アルミニウム帯および箔の圧延装置では、スリーブが回転アセンブリの一部として動作するため、スリーブの同心度と動的バランスが重要です。10~25 m/s同心度や動的バランスのずれは、回転安定性やロールギャップ制御に影響を与える可能性があります。
そのため、GW Precision Technologyは、ブランク製造工程、熱処理、寸法安定性、精密機械加工、表面処理を、独立した工程ではなく、相互に関連する段階として捉えています。
遠心鋳造によって成形されたブランクは部品の初期形状を提供し、その後の熱処理と機械加工によって必要な機械的および幾何学的条件が確立される。
最後の35CrMoV鋼製スリーブお客様の図面および用途要件に基づき、アルミ帯圧延装置向けに製造可能です。材料選定、熱処理、表面強化、コーティングは、必要な使用環境に応じて組み合わせることができます。
GWプレシジョンテクノロジーによるカスタマイズ製造
洛陽光威精密技術有限公司洛陽市江西区の西部に位置し、鋼管スリーブは同社の主要製品カテゴリーの一つです。
GW Precision Technologyは、工業用圧延用途向けにカスタマイズされたスチールスリーブを製造しています。35CrMoV鋼製スリーブ製造工程には、ブランクの遠心鋳造、焼入れ焼戻し、寸法安定処理、精密機械加工、表面処理などが含まれる。
この製品は、高強度、耐摩耗性、同心度、動的バランス、表面性能が求められるアルミ箔、アルミ板、ステンレス鋼箔、ストリップの圧延用途向けです。35CrMoV鋼用途に応じた熱処理と表面処理を施すことで、スリーブは様々な圧延装置や作業条件に合わせて構成することが可能です。



