- ホーム
- >
- 製品
- >
- 銅箔圧延機で使用される鋳鋼製スプール
- >
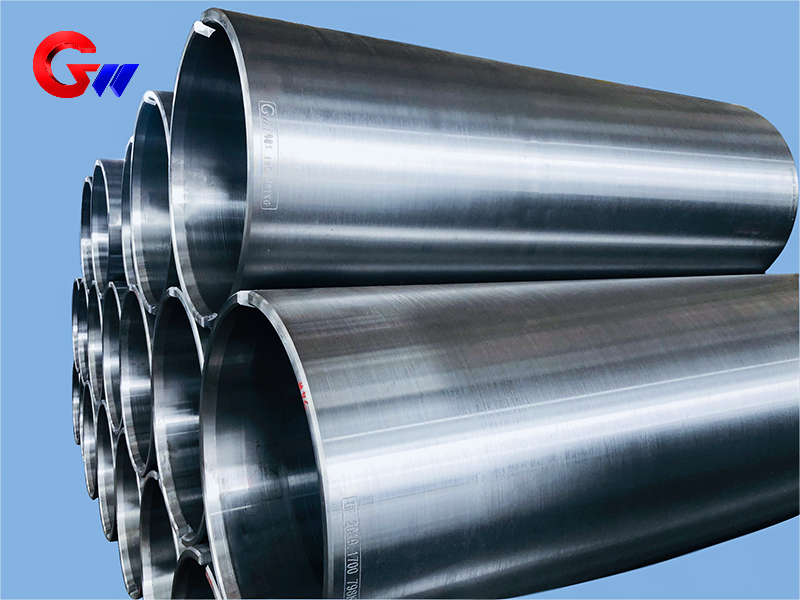
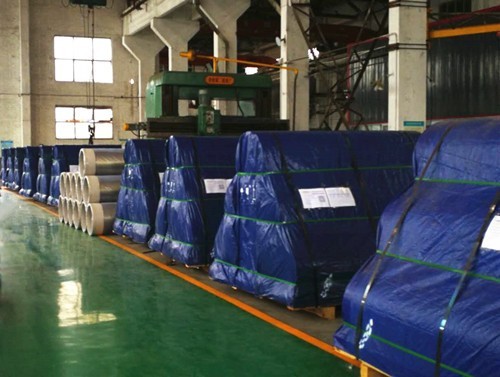
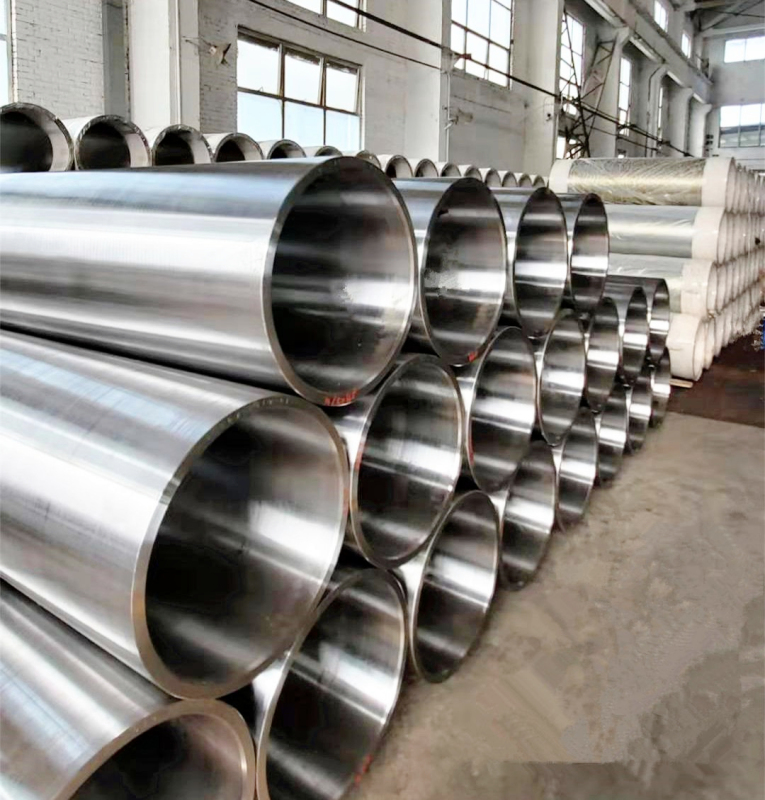
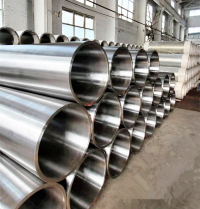
銅箔圧延機で使用される鋳鋼製スプール
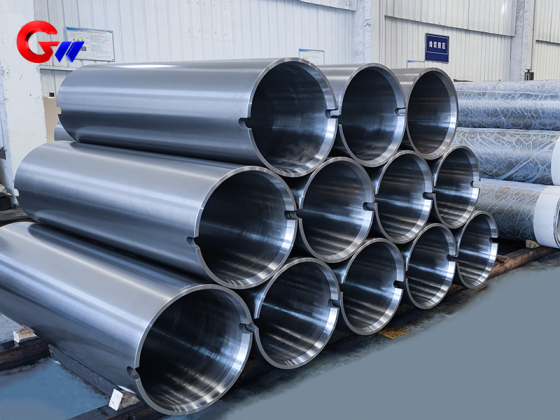
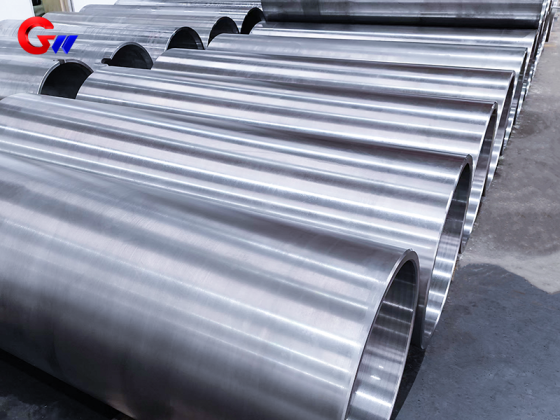
銅箔圧延機用35CrMoV鋳鋼スリーブは、遠心鋳造、熱処理、専用穴あけ加工、精密CNC加工、および100%動的バランス検査を経て製造されています。カスタマイズ仕様として、565×505×1600 mmと665×605×2000 mmがあり、機械的特性と幾何公差はお客様のご要望に応じて管理されます。
- GW Precision
- 中国、洛陽
- 契約条項
- スチールスプールの年間生産能力は4000個です。
- 情報
銅箔圧延機で使用される鋳鋼製スプール
| 鋳鋼製スプール | 材料 | 仕様 |
| 銅箔圧延機で使用 | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665×605×2000 |
鋳鋼スリーブは、銅箔圧延機装置で使用される大型精密機械部品です。GW Precisionは、お客様の図面、材料要件、寸法公差、幾何学的精度要件に基づいて、カスタマイズされた鋼製スリーブを製造します。この製品については、35CrMoV合金鋼材料として使用され、仕様は以下のとおりです。565×505×1600 mmそして665×605×2000 mm。
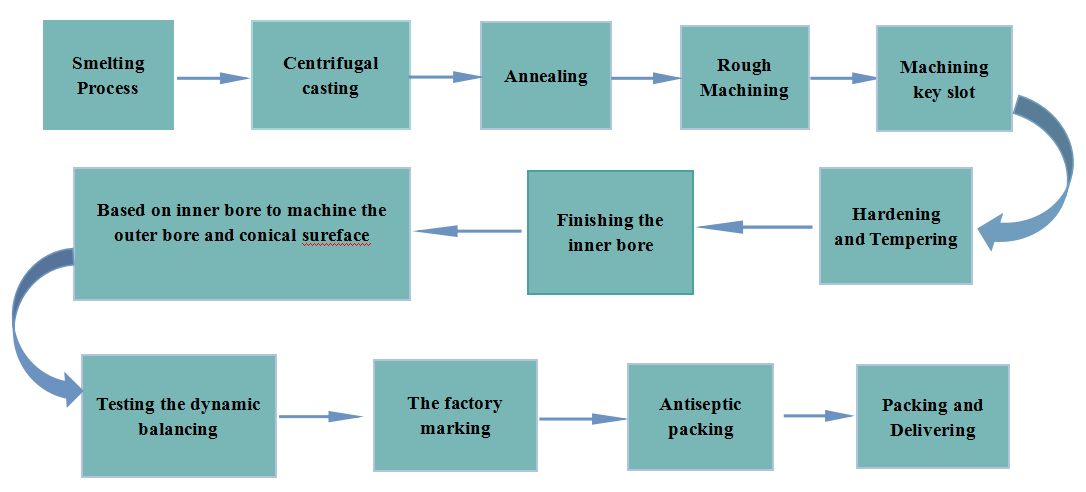
製造工程は、制御された溶解と鋳造、遠心鋳造、熱処理、専用穴あけ、精密CNC加工、および動的バランス検査を組み合わせたものです。鋳造鋼製スリーブの同心度、円筒度、対称性、および動的バランスを制御するために、継続的な改善を通じて完全な処理システムが開発されています。
35CrMoV材料および機械的特性
35CrMoV鋳鋼スリーブは、焼入れ焼戻しによる熱処理を施し、必要な機械的特性を得ます。熱処理後の代表的な性能指標としては、硬度、引張強度、降伏強度、伸び、衝撃靭性、高温硬度などが挙げられます。
代表的な機械的特性は以下のとおりです。
硬度:室温でHRC 48~52ロックウェル硬度試験によるASTM E18。
引張強度:室温で1500~1800MPaに従ってテスト済みASTM E8。
降伏強度:1200~1400 MPa。
伸び率:10~15%に基づいてゲージ長50mm。
衝撃靭性:20~40 J/cm²シャルピー衝撃試験法によって試験された。
赤色硬度:600℃でHRC 38以上後テスト済み1時間の高温保持。
これらの特性は、圧延機に使用される鋼製スリーブにとって重要です。なぜなら、この部品は連続的な機械運転中に十分な強度と寸法安定性を維持する必要があるからです。最終的な熱処理条件と検査要件は、顧客の技術仕様に基づいて管理できます。
制御された溶解および鋳造プロセス
GW Precision社は、鋳鋼スリーブの製造に制御された溶解・鋳造技術を採用しています。溶解・鋳造設備は、鋳鋼スリーブ材料の化学組成を管理するための検査・試験手順によって支えられています。
材料組成を正確に管理することで、その後の鋳造、熱処理、機械加工の確実な基盤が築かれます。材料検査工程は、鋼製スリーブが規定の材料要件を満たしていることを確認してから、次の製造工程に進むために行われます。
大型鋼製スリーブの場合、鋳造ブランクの品質は、その後の機械加工の安定性と最終的な形状精度に直接影響します。したがって、材料管理と鋳造品質は、製造工程全体において重要な要素となります。
鋼製スリーブ鋳造のための遠心鋳造
遠心鋳造鋳鋼スリーブに使用されるもので、内面と外面の品質と完全性を向上させます。遠心鋳造プロセスは、次のような表面欠陥の発生を低減するのに役立ちます。亀裂、スラグ混入物、気孔、砂穴。
鋳造面の品質は、特に大型円筒部品において重要です。なぜなら、その後の機械加工において、鋳造ブランクから正確な内外円筒面を形成する必要があるからです。安定した鋳造プロセスは、ボーリング、旋削、研削などの精密機械加工に適した基盤となります。
鋳造および予備検査後、鋼製スリーブブランクは後続の機械加工および熱処理工程へと進みます。具体的な製造工程は、スリーブの仕様および顧客の要求に応じて調整されます。
鋳鋼スリーブの熱処理
熱処理は、特定の機械的特性が要求される35CrMoV鋳鋼スリーブの製造において重要な工程である。
GW Precision社は、特定の機械的性能が求められる鋼製スリーブに対し、実績のある熱処理プロセスを適用しています。熱処理後、最終製品の状態を確認するため、対応する機械的特性試験を実施します。
熱処理工程は、圧延機用途に必要な機械的特性を維持しながら、要求される硬度と強度を得るように設計されています。機械的特性検査は、従来の寸法検査と併せて実施され、材料性能と加工精度の両面から製品の状態を評価できます。
この35CrMoV鋳鋼スリーブの標準的な熱処理性能には以下が含まれます。硬度HRC 48~52、引張強度1500~1800MPa、降伏強度1200~1400MPa、10~15%の伸び、 そして20~40 J/cm²の衝撃靭性高温硬度要件は600℃で1時間保持後、硬度が38以上。
最終的な熱処理条件は、顧客が指定する機械的特性要件および適用される検査基準に従って管理されます。
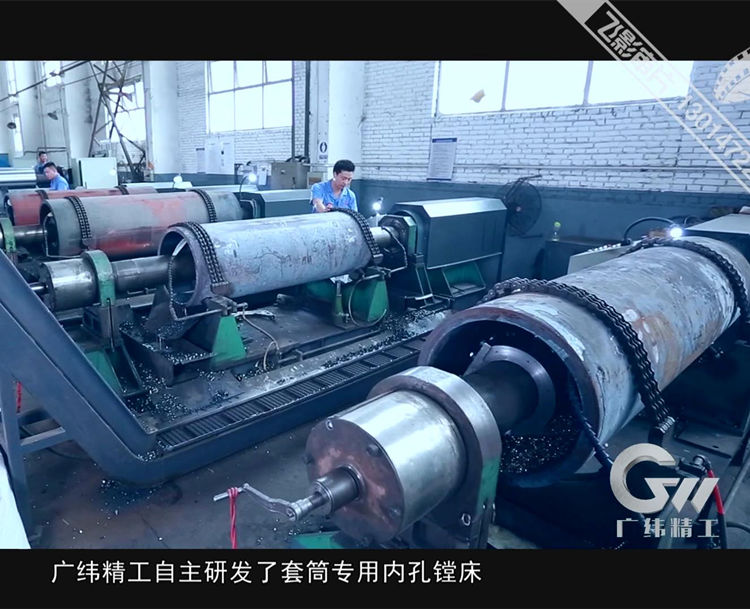
専用穴あけ機
この鋳鋼スリーブの重要な製造能力の一つは、同社が独自開発した専用の穴あけ機です。この装置はGW Precisionによって研究開発され、国内特許。
この専用機は、高い剛性と加工精度を実現するように設計されています。加工構造には、逆戻り防止クランプ機構を採用しており、穴加工中のワークピースの位置を安定的に維持します。
この専用装置の開発と継続的な改良により、GW Precisionは大型鋼製スリーブの統合加工システムを確立することができました。このシステムは制御に重点を置いています。同心性、円筒性、対称性、および動的バランス製造工程全体を通して。
寸法公差および幾何精度公差は、実際の製品設計とは無関係に固定公差を適用するのではなく、顧客の図面および技術要件に厳密に従って管理されます。
鋼製スリーブブランクの精密ボーリング
鋳鋼製スリーブのブランクは、まずGW Precisionが開発した専用の穴あけ加工機で加工される。
穴あけ加工中、スリーブブランクを調整することで、開口部の前端と後端の同心度を確保できます。この位置決め方法により、安定した切削条件を維持し、加工精度を向上させることができます。
切削加工中、ワークピースは固定されたまま、工具軸が回転して内穴を加工します。この加工方法により、テーパーやその他の形状誤差など、ワークピースの回転に伴う誤差を回避できます。
加工中の安定した切りくず除去は、加工面の状態を改善し、切りくずによる加工面の傷つきを軽減する効果もあります。これらの加工特性は、加工の安定性が最終的な形状精度に直接影響する大径・長尺の鋼製スリーブの加工において特に重要です。
ダブルセルフセンタリングCNC加工
穴あけとボーリングの後、鋳鋼スリーブはさらに加工され、ダブルセルフセンタリングCNC工作機械GW Precision社が長年にわたり培ってきた、大型部品の高精度加工に関する研究開発と経験に基づいて開発されました。
スリーブの両端には油圧式サポートチャックが取り付けられています。これらのチャックは、内穴の両端を素早く位置決めし、前後内穴部分の同心度を許容範囲内に維持するのに役立ちます。
位置決め後、工作機械は、内円と外円の同心度を許容公差範囲内に制御しながら、外側の円筒面を加工する。
両端の内穴の円錐面も、規定の公差内で同心度を維持するように加工・制御されます。この二重自己センタリング加工方法は、内穴、外径、両端の基準面の関係が最終的な組み立て精度に直接影響するため、大型鋼製スリーブに特に有効です。
幾何学的精度とプロセス制御
銅箔圧延機に使用される大型鋳鋼スリーブの場合、寸法精度だけでは最終製品の評価には不十分である。異なる加工面間の関係性も管理する必要がある。
そのため、GW Precisionの統合処理システムは、以下のようないくつかの重要な幾何学的特性に焦点を当てています。同心性、円筒性、対称性これらのパラメータは、最終検査時のみ考慮されるのではなく、処理シーケンス全体を通して制御されます。
専用の穴あけ加工機、二重自動センタリングCNC工作機械、および関連する精密加工プロセスが連携して、鋼製スリーブの安定した加工基準を確立します。
寸法公差および幾何公差は、お客様の図面および技術要件に基づいて決定されます。これにより、標準寸法に無理な制約を設けることなく、さまざまな銅箔圧延機の構成や機器のインターフェースに対応した鋳鋼スリーブを製造することが可能になります。
動的バランス検査
動的バランス調整は、圧延機に使用される大型回転鋼製スリーブの重要な検査項目である。
GW Precisionは、熱処理後の従来の寸法検査や機械的特性試験に加え、動的バランス検査を実施することで、鋳鋼スリーブ製品の品質をさらに検証しています。
Aリングベルト式動的バランス調整機利用可能100%動的バランス試験鋳鋼製スリーブの。バランス検査は、部品の回転状態に影響を与える可能性のある残留アンバランスを特定するのに役立ちます。
大型回転部品においては、動的バランスは安定した動作に密接に関係しています。そのため、動的バランスは、寸法精度、幾何精度、熱処理後の機械的特性とともに、検査工程に組み込まれています。
銅箔圧延機用特注鋳鋼スリーブ
35CrMoV鋳鋼スリーブは銅箔圧延機用途向けに製造されており、顧客の図面や技術要件に応じてカスタマイズ可能です。現在のデータで利用可能な製品仕様は以下のとおりです。565×505×1600 mmそして665×605×2000 mm。
GW Precisionの製造工程は、材料および鋳造管理、遠心鋳造、熱処理、専用穴あけ加工、精密ボーリング加工、二重自動センタリングCNC加工、および動的バランス検査を網羅しています。
これらの工程を組み合わせることで、鋼製スリーブの材質状態、機械的特性、寸法精度、および幾何学的精度を安定的に制御することを目的としています。特定の機械的特性が求められる製品については、該当する技術要件に従って熱処理を行い、その後、対応する機械的特性試験を実施します。
精密加工において、GW Precisionが開発した専用の穴あけ加工機は、大型スリーブブランク材に対して安定した加工方法を提供します。その後の二重自動センタリングCNC加工プロセスにより、内外円筒面間の関係と両端内穴形状が制御されます。