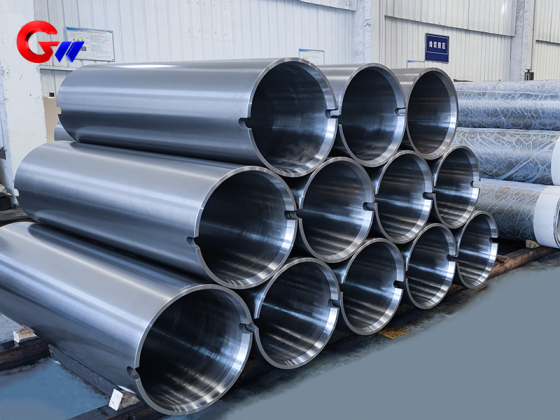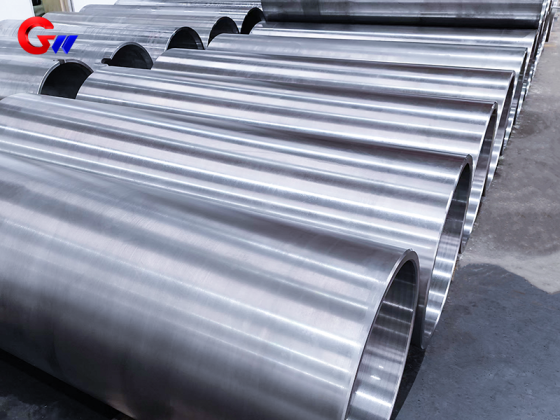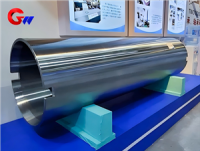
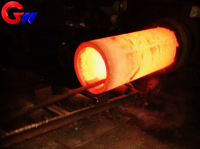
35CrMoV冷間圧延工場用鋳鋼スリーブ(動的バランス試験による検出)
GW精密鋳造鋼製リールは、冷間圧延工場の高精度・高負荷条件下に最適な選択肢であり、特に動的バランスに厳しい要求が課される薄板圧延に適しています。高強度、耐摩耗性、コスト効率の高さは明らかですが、鋳造および熱処理工程の厳密な管理が求められます。
- GW Precision
- 中国、洛陽
- 契約条項
- スチールスプールの年間生産能力は4000個です。
- 情報
冷間圧延機の鋳造鋼リールに対するダイナミックバランス試験による検査
| スリーブ素材 | 仕様 |
| 35CrMoV | Φ572*Φ506*2337 |
化学組成制御(主要要素):
元素 C Si Mn Cr Mo V P ≤ S ≤
範囲 0.30~0.38 0.20~0.40 0.50~0.80 0.90~1.20 0.20~0.30 0.10~0.20 0.025 0.025
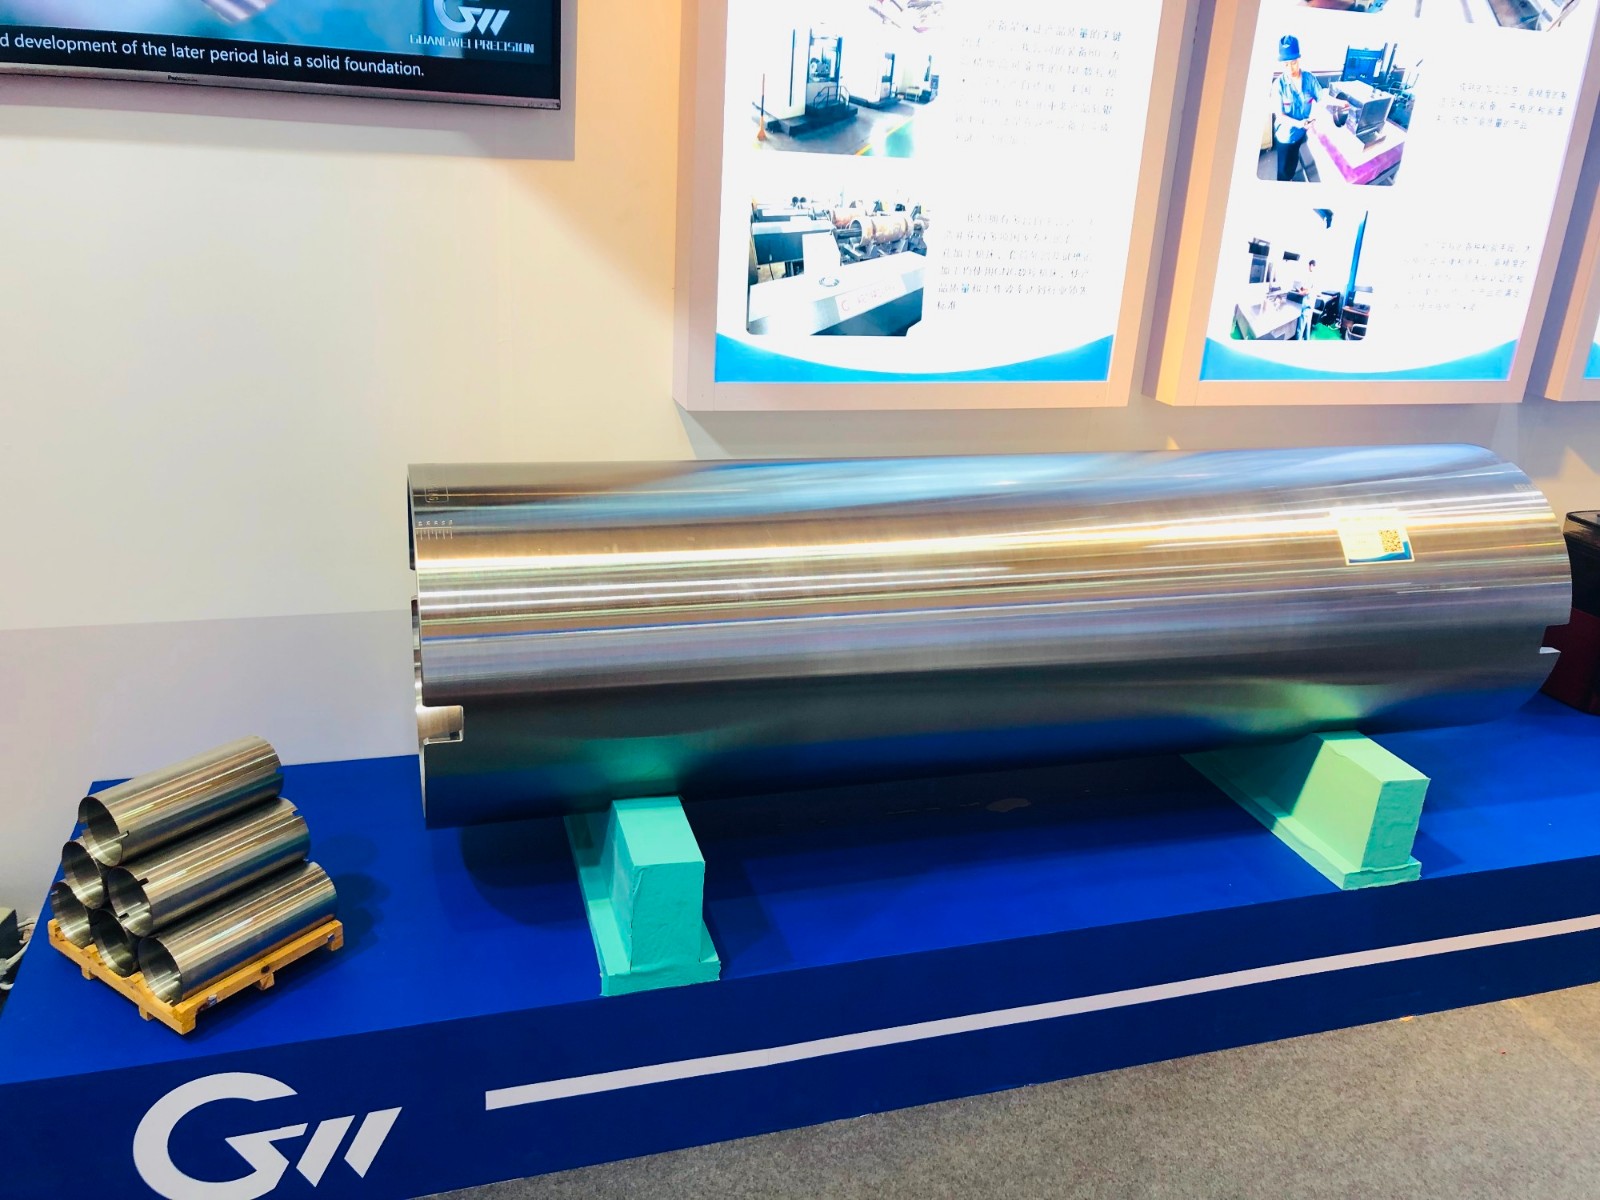
遠心鋳造
当社は高度な製錬・鋳造技術を採用し、精密な検査設備により、鋳鋼リール材の化学組成が信頼性と正確性を保ち、均一な特性を有することを保証しています。遠心鋳造を採用することで、鋳鋼リールの内外面に亀裂、スラグ混入、気孔、砂穴などの欠陥がないことを保証します。また、成熟した熱処理技術を採用することで、鋳鋼リールの機械的特性を確保しています。
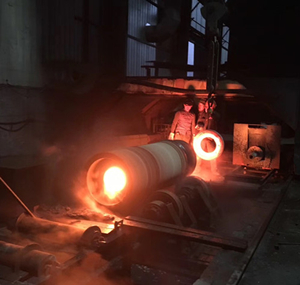
鋼製スリーブの熱処理の説明
当社では、機械的特性に特別な要求がある鋳造鋼製リールに対して厳格な熱処理を実施し、対応する機械的特性試験も実施することで、すべての鋼製リール製品が最高の状態を達成し、お客様に良好な結果をもたらすことを保証します。
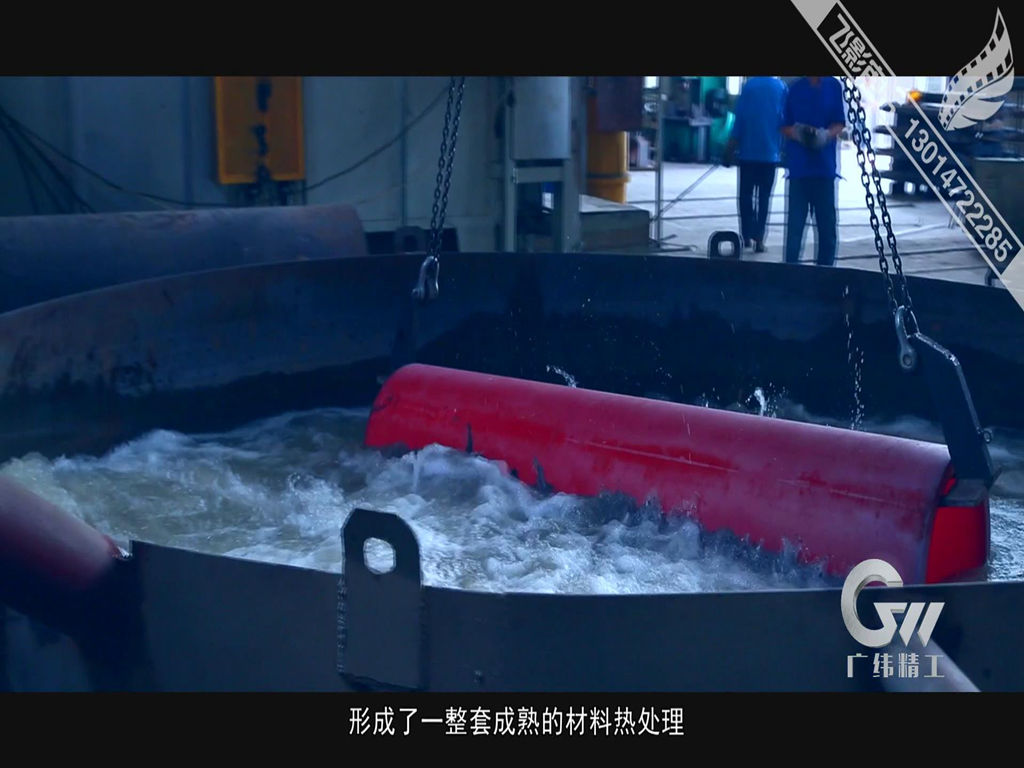
鋳鋼リール(冷間圧延工場用)の熱処理工程
プロセスパラメータ要件の目的
900±10℃で2時間正規化し、空冷により結晶粒を微細化する。
860 ± 10 ℃の油焼入れ(冷却速度 ≥ 80 ℃/s)によりマルテンサイトを得る。
極低温-80℃×2時間(オプション)により残留オーステナイトが減少する
550±10℃で4時間焼き戻し後、水冷焼入れを行い、300~350HBWまで焼き戻しする。
パッキング
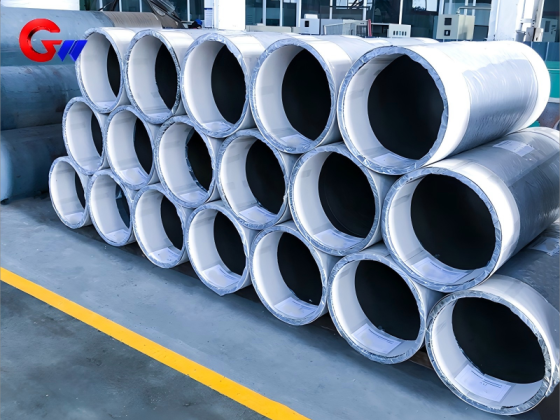
当社には、スチールリール向けの優れた梱包チームと成熟した梱包技術があります。
包装は製品の安全性を確保し、保管、輸送、販売中に製品が紛失したり破損したりしないようにしなければならない。
梱包は製品の清潔さを保つために重要です。梱包前に製品表面の清潔さを確認してください。
当社のスチールリール製品は、ユーザーから広く認知され信頼されており、絶えず変化する経済的・社会的ニーズに対応できます。
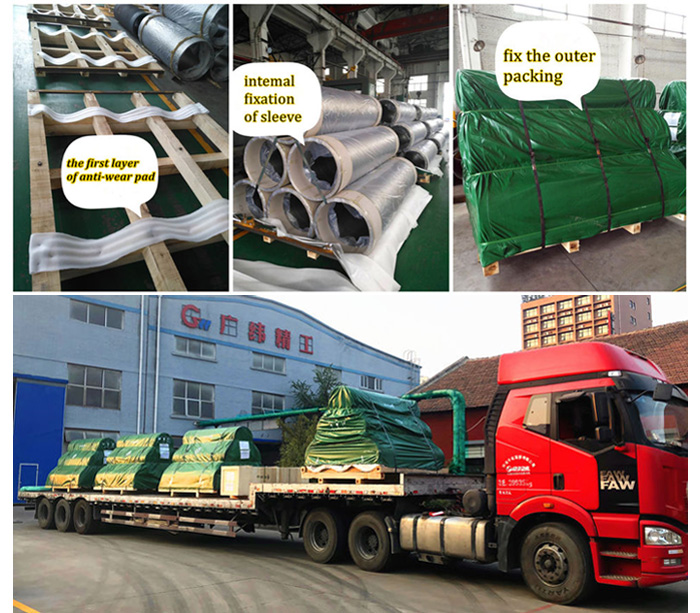
当社の製品はユーザーから広く認知され信頼されており、絶えず変化する経済的・社会的ニーズに対応できます。
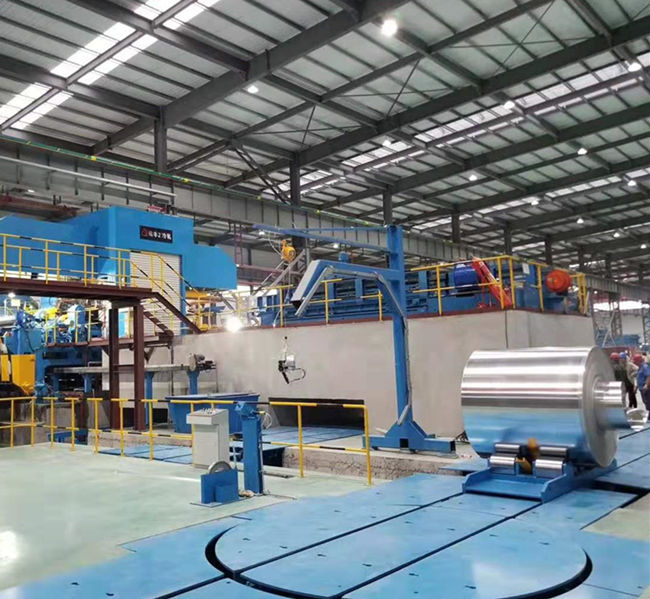
35CrMoV鋳鋼スリーブ(冷間圧延機用)の動的バランス試験規格
パラメータ要求値検出装置
バランス等級G2.5(ISO 1940-1)の硬質支持型動的バランス調整機
残留アンバランス ≤ 1g・mm/kg (1500rpm) 位相分析装置
再穴あけ(深さ≦5mm)の修正方法 CNC穴あけ