




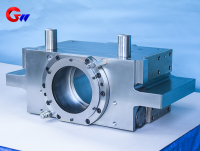
冷間圧延機のトランスミット側作業ローラーベアリングブロック
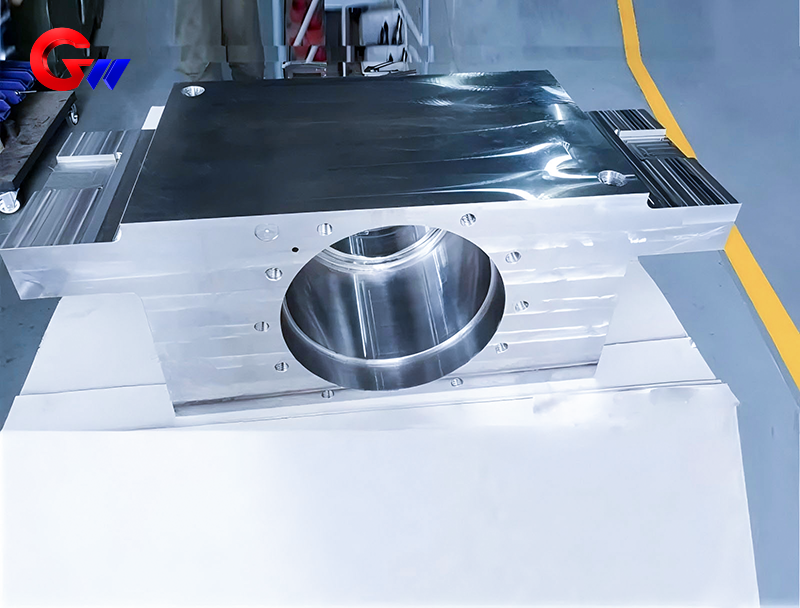
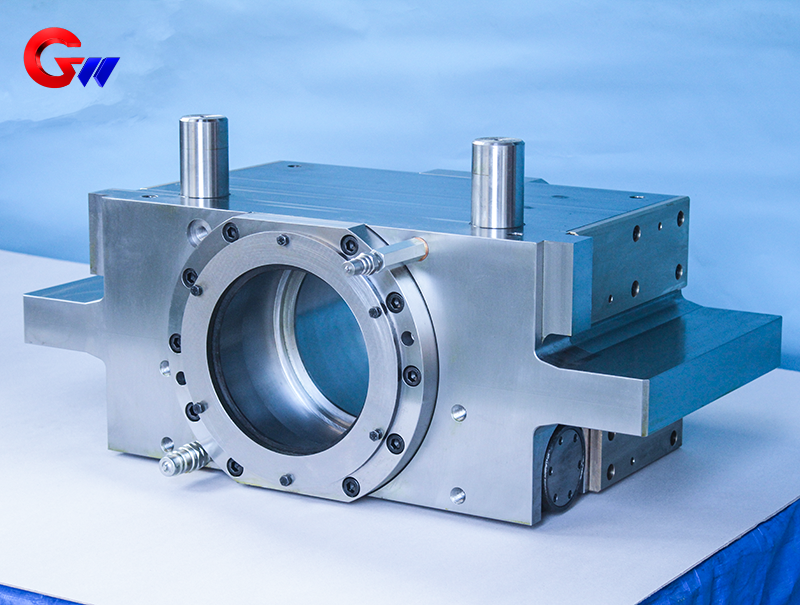
冷間圧延機の駆動側ワークロールベアリングブロックは、冷間圧延機の駆動側でワークロールを支持・位置決めするために使用される重要な支持部品です。圧延工程中に発生する半径方向および軸方向の力を支えながら、圧延作業中のワークロールの必要な位置合わせと安定性を維持するのに役立ちます。
GW Precision Technologyは、冷間圧延機の特定の構成、ワークロールの寸法、顧客の図面、材料要件、および技術仕様に基づいて、ワークロールベアリングブロックを製造できます。標準仕様および非標準仕様のカスタマイズ製造が可能です。
製品タイプ:ドライブ側ワークロールベアリングブロック
用途:冷間圧延機
主な材料:鋳鋼、鍛鋼、または用途要件に応じたその他の指定材料
カスタマイズ:標準仕様および非標準仕様のカスタマイズ製造が可能です
- GW Precision
- 中国、洛陽
- 契約条項
- 年間生産能力は1000個です。
- 情報
冷間圧延機駆動側ワークロールベアリングブロック
冷間圧延機駆動側ワークロールベアリングブロックは、冷間圧延機装置における重要な支持部品です。その主な機能は、
ワークロールを所定の位置に保持し、ワークロールアセンブリと圧延機フレームとの間に安定した構造的接続を提供します。圧延工程中、ワークロールは半径方向および軸方向の力、衝撃荷重、および運転振動にさらされます。ワークロールベアリングブロックは、ロールの安定した運転を維持するために必要な支持と位置決めを提供します。
圧延製品の寸法精度と表面品質を維持するには、ワークロールの正確な位置決めが重要です。そのため、ベアリングブロックは、ベアリング位置、取付面、穴、その他の重要な形状を精密に加工する必要があります。実際の寸法および幾何学的要件は、冷間圧延機の構成、ロール寸法、ベアリング配置、および顧客の技術仕様によって異なります。
GW Precision Technology Co., Ltd.は、各種圧延機用ベアリングブロックおよびその他の精密機械部品を製造しています。長年の製造経験に基づき、ワークロールベアリングブロック製品の成熟した加工プロセスを確立しており、お客様の図面や技術要件に応じたカスタマイズ製造も可能です。
ワークロールベアリングブロックの機能
ワークロールベアリングブロックの主な機能は、冷間圧延作業中にワークロールを支えることです。ベアリングブロックは、ワークロールベアリングアセンブリに必要な構造的支持を提供し、圧延機に対するロールの設計位置を維持するのに役立ちます。
圧延工程中、ワークロールは圧延プロセスによって発生する半径方向および軸方向の力にさらされます。ベアリングブロックは、支持構造と取り付け面を介してこれらの力を伝達します。したがって、ベアリングブロックの安定性と加工面の精度は、圧延機の全体的な稼働状態にとって重要です。
ワークロールの正確な位置決めは、安定したストリップ加工にも貢献します。精密圧延用途では、ロールの位置とアライメントがストリップの厚さ、表面品質、および圧延の安定性に影響を与える可能性があります。そのため、ベアリング穴、取付面、および関連する位置決め機能は、規定の公差に従って製造する必要があります。
ワークロールベアリングブロックは、さまざまな冷間圧延機の構成で使用できます。生産ラインによっては、冷間圧延鋼帯、ステンレス鋼、アルミ箔、その他の金属帯製品の精密圧延などに使用できます。
この部品は、酸圧延複合装置を含む連続圧延ライン、可逆圧延機、その他の冷間圧延装置にも使用できます。製品の具体的な構成は、圧延機の構造と顧客の要求によって決定されます。
作業用材料 ロールベアリングブロック
ワークロールベアリングブロックの製造において、材料選定は重要な要素です。材料は、想定される荷重、構造要件、摩耗条件、加工要件、および運転環境に応じて選定する必要があります。
関連する圧延機部品に関する技術情報には、鍛造鋼種などが含まれます。45鋼、40Cr、42CrMoワークロール関連部品、および鋳鋼グレードなどZG310-570およびZG270-500サポートロール関連部品について。特定のワークロールベアリングブロック用途については、最終的な材質は、顧客図面、設備設計、および該当する技術仕様に基づいて確認する必要があります。
圧延機用ベアリングブロックの一般的な材質としては、鋳鉄、ダクタイル鋳鉄、鋳鋼、合金鋳鋼、鍛鋼などが挙げられる。材質によって、強度、靭性、耐摩耗性、被削性、変形抵抗性といった特性の組み合わせが異なる。
例えば、HT250やHT300などのねずみ鋳鉄は、優れた圧縮強度と機械加工特性を備えており、適切な構造用途に使用できます。QT400-18やQT500-7などのダクタイル鋳鉄は、強度と靭性を兼ね備えており、機械的性能の向上が求められる用途に適しています。
ZG270-500やZG310-570などの鋳鋼材は、より高い耐荷重能力を備えており、重荷重圧延機部品に使用できます。ZG35CrMoなどの合金鋳鋼は、クロムやモリブデンなどの合金元素を添加することで、機械的性能を向上させることができます。
より高い強度を必要とする用途では、特定の設計要件に応じて、42CrMoや34CrNiMo6などの鍛造鋼を選択することができます。
最終的な材料選定は、実際の圧延機用途と切り離して行うべきではありません。適切な材料を決定する際には、圧延力、衝撃荷重、軸受接触条件、摩耗要件、熱影響、製品寸法、および顧客規格をすべて考慮する必要があります。
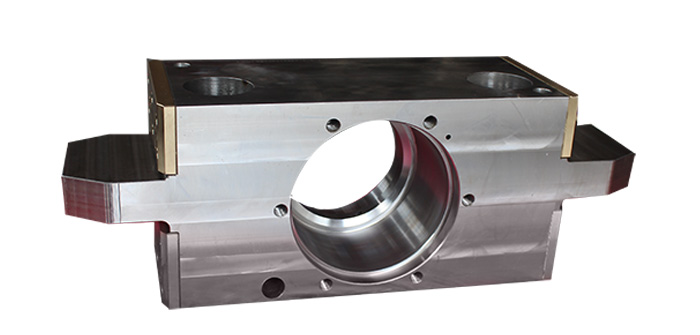
加工精度とベアリング穴の制御
ベアリング穴は、ワークロールベアリングブロックの重要な加工箇所の一つです。その寸法精度、幾何学的精度、および他の位置決め面との関係は、ベアリングアセンブリの取り付け状態に直接影響を与えます。
関連する圧延機ベアリングブロック用途では、機械加工プロセスにベアリング穴の同軸度と円筒度の制御が含まれる場合があります。提供された技術資料では、最大で0.02 mm該当する軸受穴構造の場合。各製品の実際の公差は、顧客の図面および技術仕様に基づいて決定する必要があります。
ベアリングブロックの接触面も、必要な接触条件を達成するために適切な機械加工が必要です。製品設計およびプロセス要件に応じて、特定の接触面に研削または削り加工を施す場合があります。
ベアリング穴と嵌合面の精密な機械加工は、ベアリングとワークロールアセンブリの安定した取り付けインターフェースを提供します。また、組み立て時に関連部品間の寸法誤差が生じるリスクを低減します。
冷間圧延機部品は、寸法が大きく構造が複雑な場合が多いため、工程計画が重要となる。加工順序を決定する際には、基準面、ワーク保持方法、加工代、穴の位置、最終検査要件などを考慮する必要がある。
熱処理および表面処理
熱処理は、選択された材料および製品の要件に応じて適用できます。鋳造部品または鍛造部品の場合、残留応力を低減し、その後の機械加工に適した材料状態を得るために、焼きなましまたは焼きならし処理が用いられることがあります。
適切な合金鋼材料の場合、焼入れ焼戻し処理によって部品の全体的な機械的特性を向上させることができます。提供されている技術資料には、焼入れ焼戻し処理が適用可能な材料として42CrMoが記載されており、指定された処理後の基準硬度は約HRC 28~32です。実際の熱処理手順と硬度要件は、材料規格および顧客の技術仕様に従って決定する必要があります。
表面の耐摩耗性をさらに高める必要がある場合は、表面硬化処理も検討できます。用途に応じて、ベアリングの接触面に高周波誘導焼入れまたは浸炭処理を施すことができます。
正確な熱処理および表面処理工程は、材料、部品構造、使用条件、および顧客の要求に応じて決定されます。GW Precisionは、すべての製品に同じ工程が適していると考えることはなく、各ワークロールベアリングブロックの実際の技術要件に基づいて製造工程を確立します。
CNC加工プロセス
GWプレシジョンテクノロジーは、長年の製造経験を通じて、圧延機用ベアリングブロックの製造に向けた成熟した機械加工システムを開発しました。
駆動側ワークロールベアリングブロックの主な機械加工工程は以下のとおりです。
1. 立形マシニングセンタ
立形マシニングセンタは、主要な平面フライス加工、構造加工、取付部加工、その他必要な加工に使用できます。加工プログラムと切削順序は、製品の構造と図面の要件に基づいて設定されます。
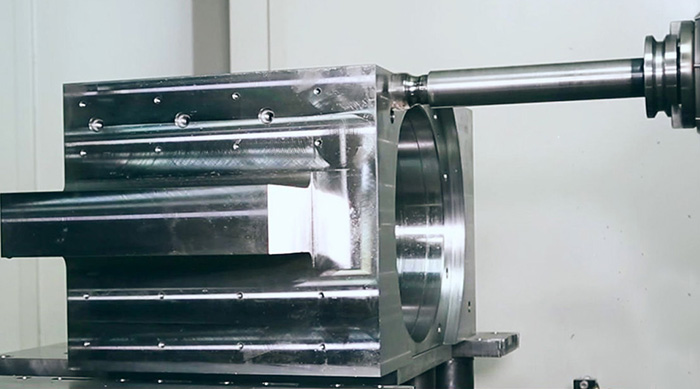
2. 横型ボーリング盤
横中ぐり盤は、大径または深穴、および関連する精密加工に使用されます。ベアリングブロック製品の場合、横中ぐり加工は、ベアリング穴やその他の重要な穴の位置を、要求される寸法と幾何公差に従って加工するための効果的な方法となります。
3. ベンチ作業
CNC加工およびボーリング加工の後、ベンチ作業は、バリ取り、洗浄、フィッティング関連の作業、および製造工程で必要とされるその他の仕上げ作業に使用できます。
4. 最終検査
機械加工が完了した後、ワークロールベアリングブロックは最終検査を受けます。重要な寸法と幾何公差は、該当する図面および技術要件に従ってチェックされます。
CNC加工、水平ボーリング、ベンチ作業、最終検査を組み合わせることで、さまざまな圧延機用ベアリングブロック構成に対応した、管理された製造工程が実現します。
CNC製造装置
GW Precision Technologyは、圧延機の精密部品製造用の高精度CNC製造装置を保有しています。この装置には、DMG DMF1800×600 5軸マシニングセンタ横型マシニングセンタ、縦型マシニングセンタ、ガントリー型マシニングセンタ、高精度座標測定装置。
同社の加工設備の約80%はCNC工作機械で構成されています。これにより、大型で複雑な精密圧延部品に必要な加工能力が確保されています。
CNC装置を使用することで、個々の製品図面や製造要件に応じた加工プログラムを開発することが可能になります。異なる表面や構造に対して、異なる加工戦略を適用しながら、制御された生産プロセスを維持することができます。
大型ワークロールベアリングブロックの場合、部品には大きな取付面、ベアリング穴、複雑な構造、複数の加工基準が含まれる可能性があるため、適切な装置の選定が特に重要となります。垂直、水平、ガントリー、および5軸加工機能を組み合わせることで、さまざまな製品構造に対応できる柔軟性が得られます。
座標測定と品質検査
品質検査は、冷間圧延機駆動側ワークロールベアリングブロックの製造工程において重要な部分です。
従来の寸法検査に加え、GW Precision Technologyは高精度座標測定機を使用してベアリングブロックやその他の精密部品の最終検査を行っています。測定精度は2ミクロンレベル寸法および幾何公差の検証のための信頼性の高い検査基準を提供する。
座標測定装置は、顧客の図面で指定された重要な寸法、穴の位置、幾何学的関係、その他の検査要件を確認するために使用できます。
ワークロールベアリングブロックの場合、検査は、ベアリング穴の重要な寸法、同軸度、円筒度、取付面、位置決め部、およびその他の関連する幾何公差に重点を置く場合があります。具体的な検査項目は、製品図面および技術要件によって異なります。
CNC加工、工程検査、従来型の寸法測定、高精度座標測定を組み合わせることで、製造から最終検査まで、完全な品質管理プロセスを構築できます。
(証明書)
GWの精密製造能力
GWプレシジョンテクノロジー株式会社は、圧延機用精密部品の製造および機械加工において豊富な経験を有しています。同社の製造能力には、CNC加工、立形マシニング、横形ボーリング、ガントリー加工、および精密寸法検査が含まれます。
当社は、圧延機部品に関する長年の経験を通じて製造プロセスを開発してきました。プロセス計画は、製品構造、材料、図面要件、加工順序、および検査要件に基づいて策定されます。
GW Precisionは、冷間圧延機駆動側ワークロールベアリングブロックに加え、各種圧延機用ベアリングブロック、曲げブロック、その他特注の精密機械部品を製造できます。
同社は、CNC製造設備、技術者、確立された加工プロセス、品質検査手順、および生産管理を組み合わせ、圧延機部品のカスタマイズされた製造サービスを提供しています。
非標準仕様のロールベアリングブロックを必要とするお客様の場合、提供された図面、3次元モデル、材料仕様、寸法要件、および検査基準に基づいて生産を組織することができます。
カスタマイズされたワークロールベアリングブロックの製造
冷間圧延機は、設備構成、ロールサイズ、ベアリング配置、設置構造などがそれぞれ異なります。そのため、ワークロールベアリングブロックは、汎用的な寸法を用いるのではなく、個々の圧延機の設計に合わせて製造されることがよくあります。
GW Precisionは、お客様の図面および技術要件に基づいて、駆動側ワークロールベアリングブロックを製造できます。製造プロセスは、部品寸法、材料選定、加工構造、必要な公差、および検査要件に応じて調整可能です。
既存の図面をお持ちのお客様の場合、GW Precisionは提供された技術文書に基づいて部品を加工できます。非標準製品の場合は、実際の構造と生産要件に応じて加工プロセスを計画します。
GW Precisionは、CNC加工能力と高精度検査装置を備え、冷間圧延機のワークロールベアリングブロックやその他の圧延機用精密部品の製造において、管理された製造プロセスを提供します。



