- ホーム
- >
- 製品
- >
- 冷間圧延機用カスタム仕様35CrMoV鋼スリーブ
- >
冷間圧延機用カスタム仕様35CrMoV鋼スリーブ
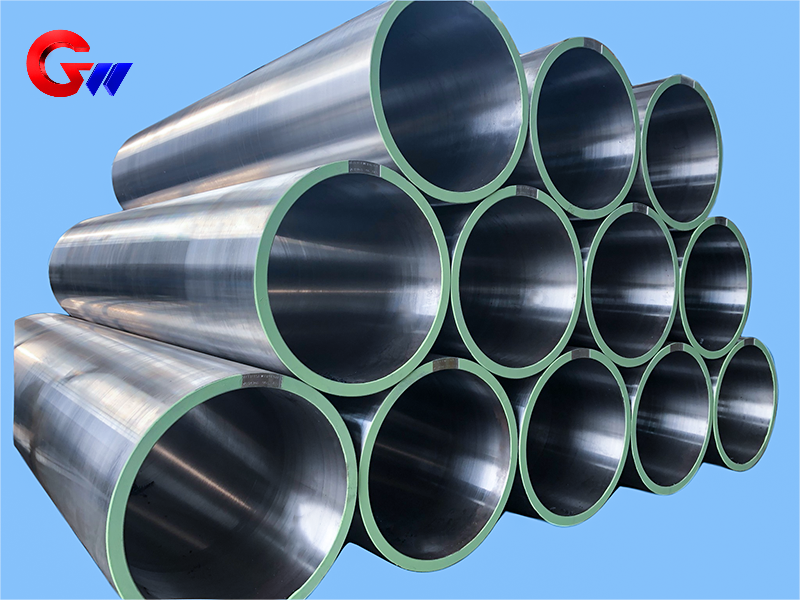
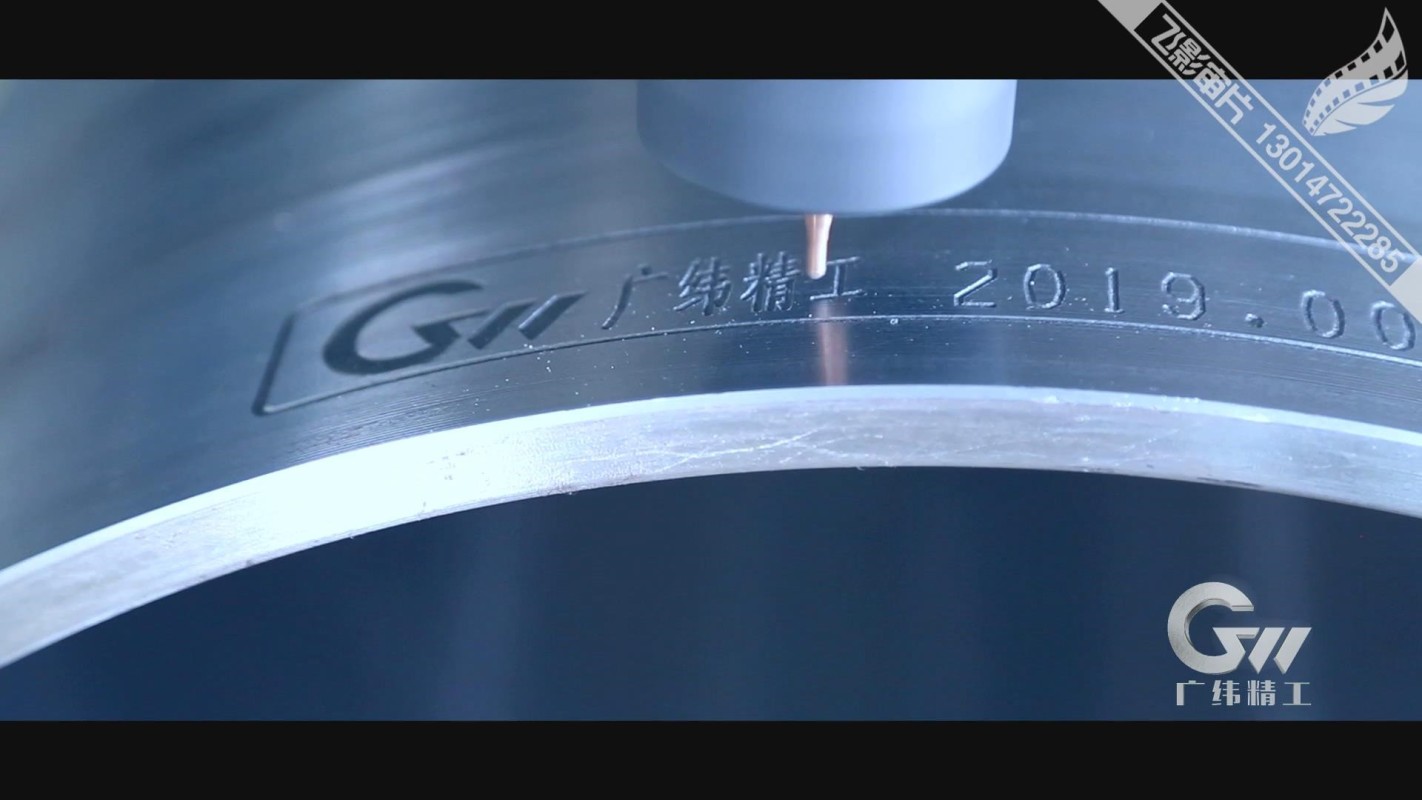
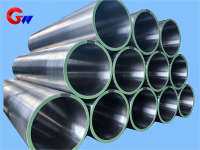
冷間圧延機用35CrMoV鋼スリーブは、冷間圧延装置における力伝達、ロール支持、精密位置決めを目的とした、高強度カスタム部品です。スリーブの仕様はΦ502×Φ560×1700mmです。焼入れ焼戻し処理後の機械的特性は、引張強度900~1100MPa、降伏強度750~950MPa、伸び12%以上、室温における衝撃エネルギー50J以上、硬度HRC 28~35、断面収縮率45%以上です。スリーブは、制御鍛造、精密機械加工、熱処理、表面強化、検査の各工程を経て製造されます。
- GW Precision
- 中国、洛陽
- 契約条項
- スチールスプールの年間生産能力は4000個です。
- 情報
 冷間圧延機用カスタム35CrMoV鋼スリーブ
の冷間圧延機用35CrMoV鋼製スリーブこれは、冷間圧延装置における力の伝達、ロールの支持、位置決め、および安定した動作のために設計されたカスタム機械部品です。スリーブは、35CrMoV鋼指定されたサイズΦ502 × Φ560 × 1700mm。
冷間圧延工程において、スリーブは圧延トルク、半径方向圧延力、振動、衝撃荷重、滑り摩擦、温度変化にさらされます。そのため、圧延機の要求に応じて、材料特性、同心度、円筒度、寸法精度、表面硬度、動的バランスなどを制御する必要があります。
35CrMoV鋼の機械的特性
提供された機械的特性データは以下に適用されます焼入れ焼戻し状態の35CrMoV鋼焼入れ後、高温で焼き戻しを行う。
一般的な性能値は以下のとおりです。
引張強度:900~1100 MPaGB/T 228.1 (ISO 6892) に従って試験済み
降伏強度:750~950 MPa
伸び率:12%以上ゲージ長は5dで、dは試験片の直径である。
衝撃エネルギー:室温で50J以上GB/T 229 (ISO 148) に準拠
硬度:HRC 28~35GB/T 230.1に準拠した焼入れ焼戻し状態
部分収縮率:45%以上
これらの特性により、冷間圧延装置において繰り返し機械的負荷を受ける鋼製スリーブに、強度、靭性、および変形抵抗の組み合わせがもたらされる。
材料比較
スチールスリーブ用途に使用される他のCr-Mo合金鋼と比較して、35CrMoV強度と耐久性のバランスの取れた組み合わせを提供します。
参考までに、提供された材料比較表には、以下の代表値が記載されています。
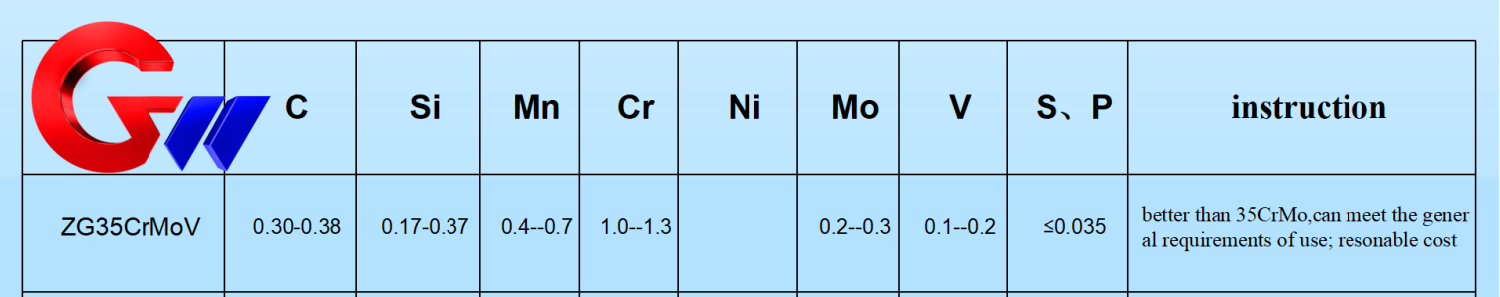
| 材料 | 炭素含有量 | バナジウム含有量 | 抗張力 | 主な特徴 |
|---|---|---|---|---|
| 35CrMoV | 0.32~0.40% | 0.10~0.20% | 900~1100 MPa | 総合的な強度と靭性、比較的低コスト |
| 42CrMo | 0.38~0.45% | — | 1000~1200 MPa | 強度は高いが、靭性はやや低い。 |
| 34CrNiMo6 | 0.30~0.38% | — | 1000~1300 MPa | ニッケルを含む高い靭性と耐疲労性 |
35CrMoV鋼材の選定は、特注冷間圧延機用鋼製スリーブにおいて、機械的性能と製造コストの実用的なバランスを実現する。
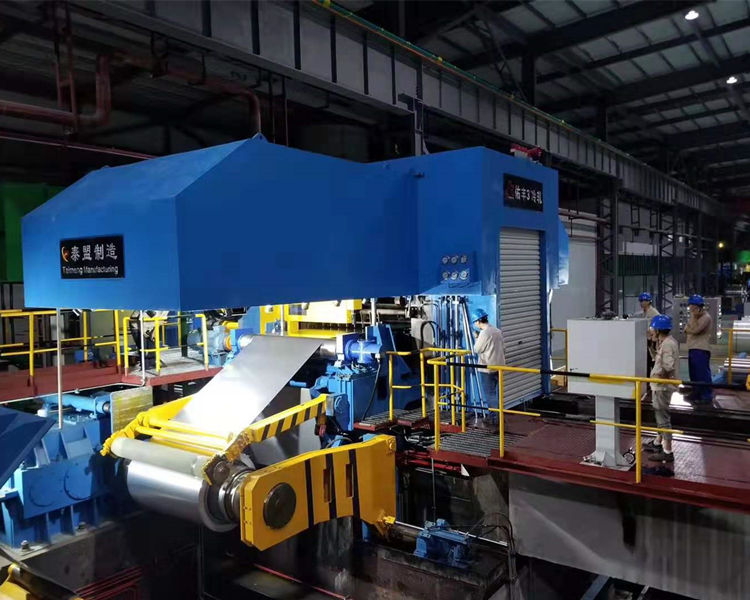
冷間圧延工場における機能
カスタマイズされた35CrMoV鋼製スリーブ冷間圧延工場において複数の機能を果たす。
まず、それは力の伝達とサポートスリーブは圧延機と伝動軸を接続し、圧延トルクを伝達します。2000 kN·m以上、そして、約 の範囲の半径方向の圧延力に耐える500~3000トン提供されたアプリケーションデータによると。
第二に、スリーブは精密位置決め圧延機と伝動システム間の指定された同軸度は≤0.02 mmこの関係を維持することで、ストリップのずれやストリップの厚さの不均一性など、アライメントに関連する問題を軽減できます。
第三に、袖は疲労耐性および振動緩衝性冷間圧延装置は、流量の急激な変化によって生じる動的な力を含め、振動や衝撃荷重を受ける可能性があります。そのため、スリーブには繰り返し荷重に耐えられる十分な強度と靭性が必要です。
耐摩耗性と熱安定性
鋼製スリーブとベアリングまたはローラー部品との接触面は、長期にわたる滑り摩擦を受ける可能性があります。供給された技術要件では、表面硬度が規定されています。HRC 50~55接触面の耐摩耗性を向上させるため。
冷間圧延装置は通常、約60~120℃提供された動作条件データに基づき、スリーブはこれらの温度下で寸法精度を維持する必要があり、その熱膨張特性は圧延機システムと互換性がある必要があります。
コアの靭性と表面強化の組み合わせにより、この鋼製スリーブは、内部材料構造と作動接触面との間の異なる要求に対応することができる。
鍛造およびブランク準備
製造工程はビレットの準備から始まります。提供されたプロセスでは、ESR鋼インゴットよりきれいな材料の状態を得るために、SとPは0.015%以下に制御されている。。
ブランクは以下によって形成される1100~850℃での多方向鍛造鍛造比率は4以上この鍛造工程は、鋳造に起因する欠陥を排除し、材料の内部構造を改善することを目的としています。
鍛造後、ブランクは直ちに正規化される。880℃ × 2時間正規化処理は、結晶粒構造を微細化し、その後の機械加工や熱処理に適した状態を確立するために用いられる。
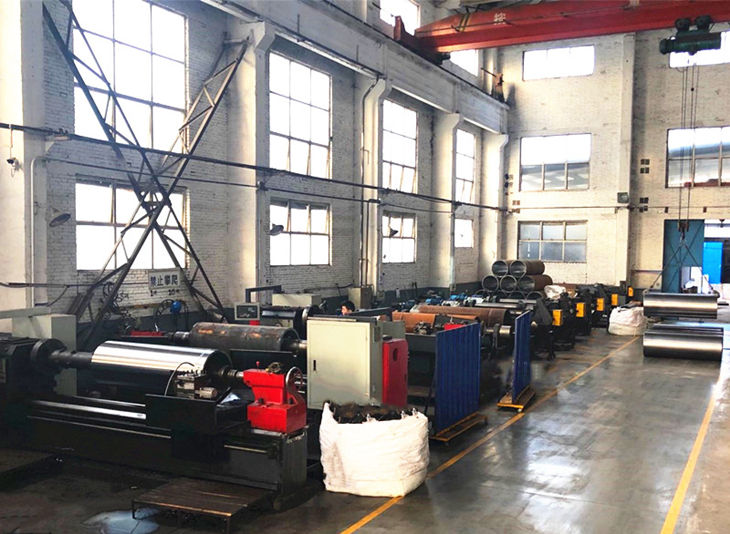
精密機械加工
鍛造および予備熱処理の後、鋼製スリーブは粗加工および半精密加工を受ける。
粗加工中、外径と端面は旋盤で加工され、加工代が残ります。2~3mm穴あけとねじ切りも行われ、指定されたねじ精度は6時間。
内部冷却チャネルには深穴加工が用いられます。供給された要件では、穴径はΦ15 ±0.2 mmそして、≤0.1 mm/m。
次に内側の穴をドリルで開けてIT7の精度円筒度を制御して≤0.01 mmこれらの機械加工工程は、その後の精密研削およびホーニング工程のための幾何学的基礎を確立する。
熱処理と表面強化
35CrMoV鋼スリーブの主な熱処理プロセスは焼入れと高温焼戻し。
指定された急冷プロセスは850℃で加熱後、油冷続いて高温焼戻し550℃ × 4時間結果として得られる硬度は以下のように規定される。HRC 28~32必要なコアの強靭さを維持しながら。
作業面については、イオン窒化適用可能です。指定された表面硬度は≥HV900窒化層の深さは0.3~0.5 mm提供されたデータによると、この処理により耐摩耗性が約5回。
あるいは、レーザー消光接触面を選択的に強化するために使用できます。レーザー焼入れ後の指定硬度はHRC 55~60変形を制御して<0.03 mm。
精密研削および検査
熱処理と表面強化の後、鋼製スリーブは精密機械加工を受ける。CNC円筒研削盤精密研削に使用され、寸法公差は±0.005 mm表面粗さRa ≤0.4μm。
内側の穴はホーニングによってさらに加工され、真円度が制御され、≤0.005 mm。
検査内容超音波検査提供された情報によるとEN 10228-3標準、以下の欠陥なしΦ1 mm残留応力は、X線回折法指定された圧縮応力層に達する≥0.2 mm。
これらの検査手順により、完成した鋼製スリーブの内部材料品質、加工精度、残留応力について、より詳細な管理が可能になります。
専用の穴あけ装置
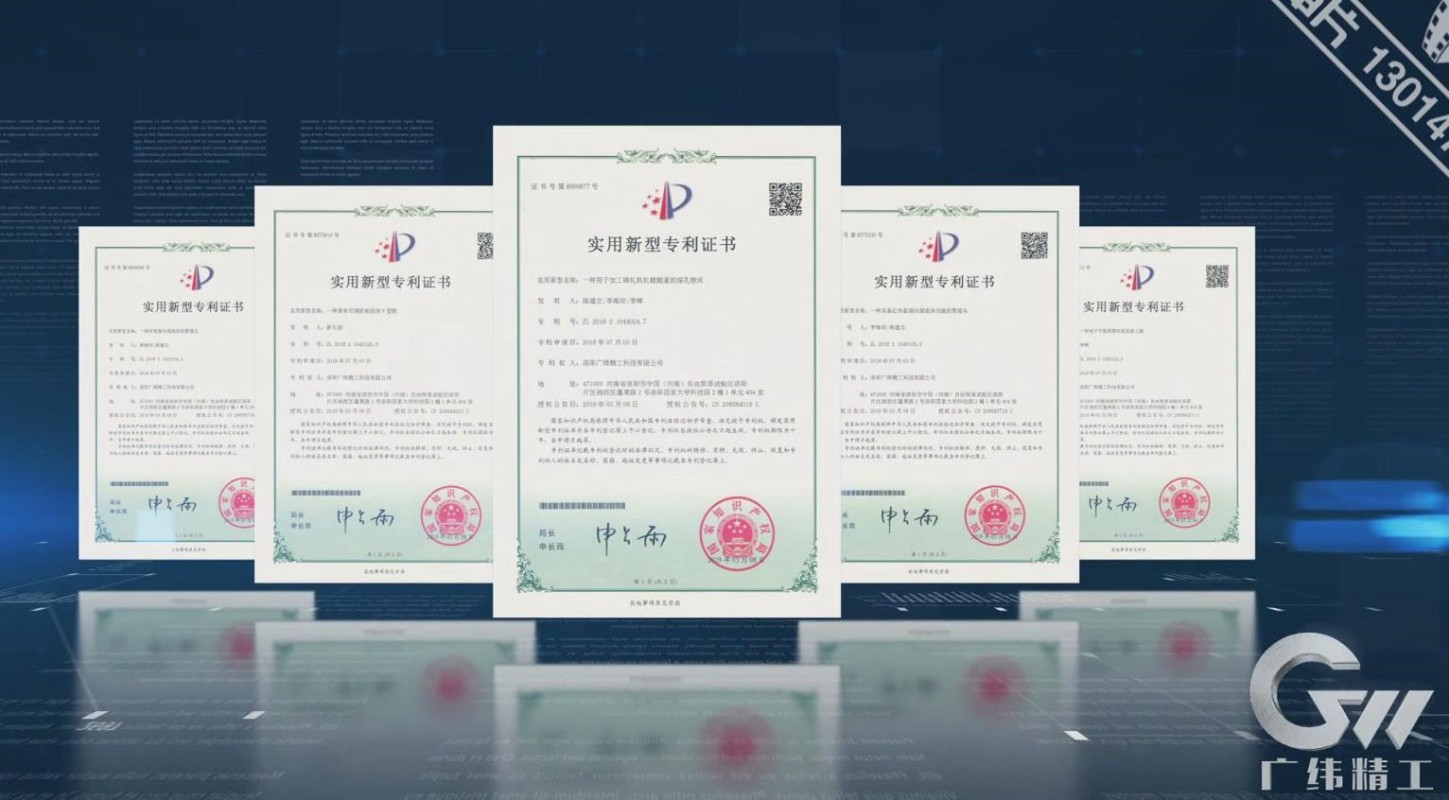
GW Precision Technologyは独自開発の専用穴あけ機鋼管スリーブ加工用。この装置は当社が研究開発し、国内特許。
この機械は、優れた剛性、戻りのないクランプ加工構造、および高い加工精度で設計されています。GW Precision Technology は、装置と製造プロセスの継続的な改善を通じて、制御のための統合処理システムを開発しました。同心性、円筒性、対称性、および動的バランス35CrMoV鋼製スリーブ。
鋼製スリーブの寸法公差および幾何精度に関する要件は、顧客の要求に応じて厳密に管理されます。これにより、製造プロセスをさまざまな冷間圧延機の構成や技術仕様に適合させることが可能になります。
特注冷間圧延鋼スリーブ
の35CrMoV鋼製スリーブ顧客の冷間圧延工場の技術要件に従って製造されます。指定サイズはΦ502 × Φ560 × 1700mm機械的特性、加工精度、表面性能、および検査要件が制御されている。
製造ルートは統合されていますESR鋼インゴットの準備、多方向鍛造、焼ならし、粗加工、深穴加工、内穴ボーリング、焼入れ焼戻し、表面強化、精密研削、ホーニング、最終検査。
この統合プロセスは、冷間圧延機用途において、強度、靭性、耐摩耗性、寸法精度、幾何学的精度といった必要な要素を兼ね備えた、カスタマイズされた鋼製スリーブを提供することを目的としています。