



- ホーム
- >
- 製品
- >
- 冷間圧延機用カスタム仕様35CrMoV鋼スプール
- >
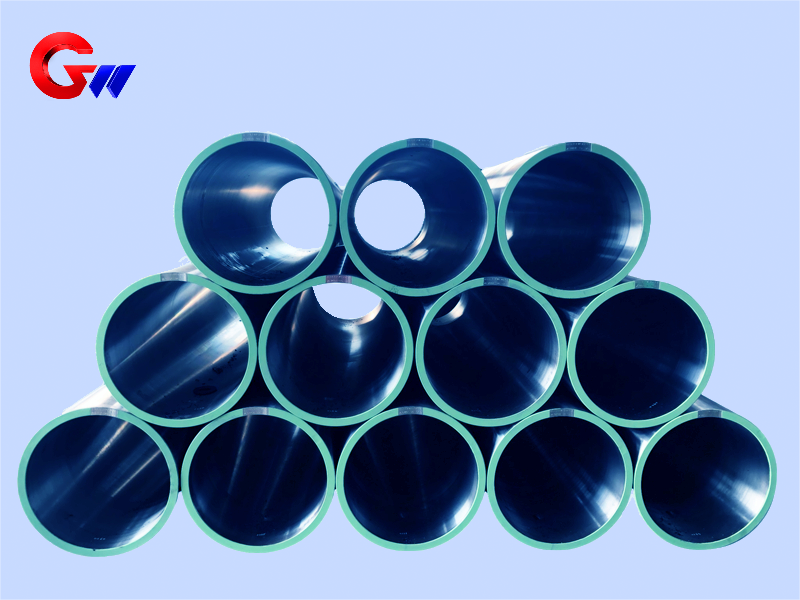
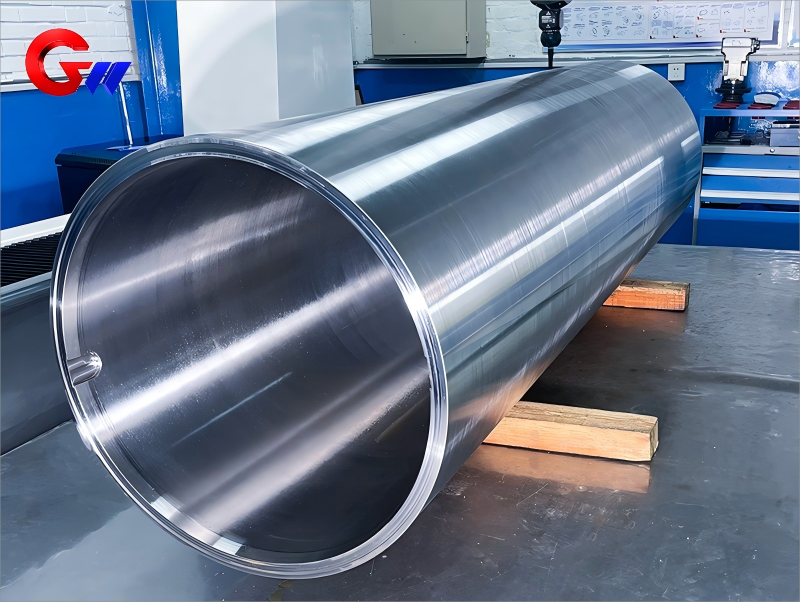
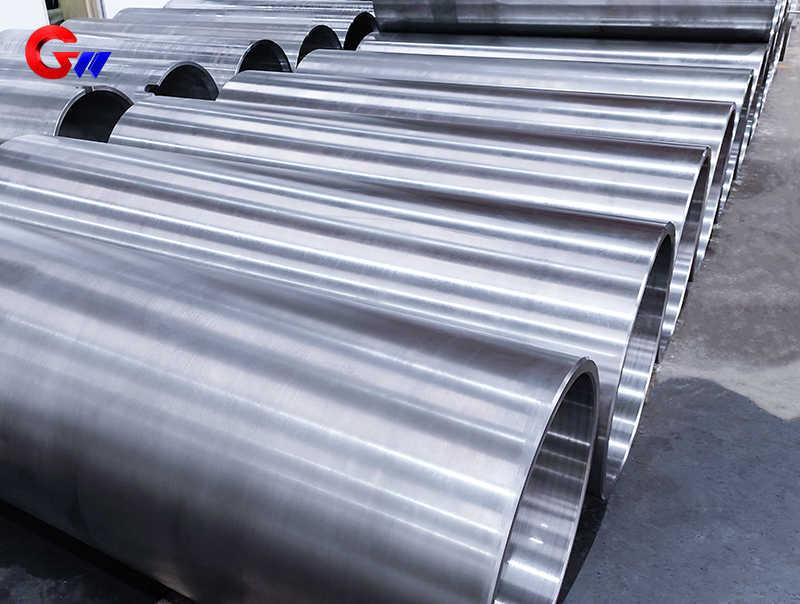
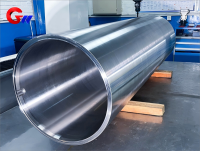
冷間圧延機用カスタム仕様35CrMoV鋼スプール
冷間圧延機向けにカスタマイズされた35CrMoV鋼製スプールは、高強度・高靭性の合金構造鋼から製造されています。焼入れと高温焼戻し処理を施した35CrMoV鋼は、強度、靭性、耐疲労性、耐高温性能のバランスが取れており、冷間圧延機で使用される高負荷・高精度回転部品に適しています。
GW Precision社は、顧客の図面、設備構成、寸法要件、加工公差、熱処理要件、および検査基準に従って、35CrMoV鋼製スプールを製造しています。
製品タイプ:カスタム35CrMoVスチールスプール
材質:35CrMoV
仕様:665 × 605 × 2000 mm
用途:冷間圧延機
熱処理:焼入れと高温焼き戻し
機械加工:精密ボーリング、ホーニング、研削
動的バランス:G2.5レベル、ISO 1940
- GW Precision
- 中国、洛陽
- 契約条項
- スチールスプールの年間生産能力は4000個です。
- 情報
冷間圧延機用カスタム仕様35CrMoV鋼スプール
GW Precision社製のカスタム仕様35CrMoV鋼製スプールは、冷間圧延設備における高負荷・高精度用途向けに設計されています。この鋼製スプールは、お客様の技術図面と圧延設備の実際の要件に基づいて製造されます。標準仕様は665×605×2000mmですが、その他の寸法は設備構成や用途要件に応じてカスタマイズ可能です。
35CrMoVは、高強度かつ高靭性の合金構造用鋼です。クロム・モリブデン・バナジウム合金系により、優れた焼入れ性、耐疲労性、および高温強度を実現しています。この材料は、繰り返し機械的負荷を受ける部品や、連続回転または高速回転を受ける部品に適しています。硫黄とリンの含有量を制御することで、熱脆性を低減し、衝撃靭性を向上させる効果もあります。
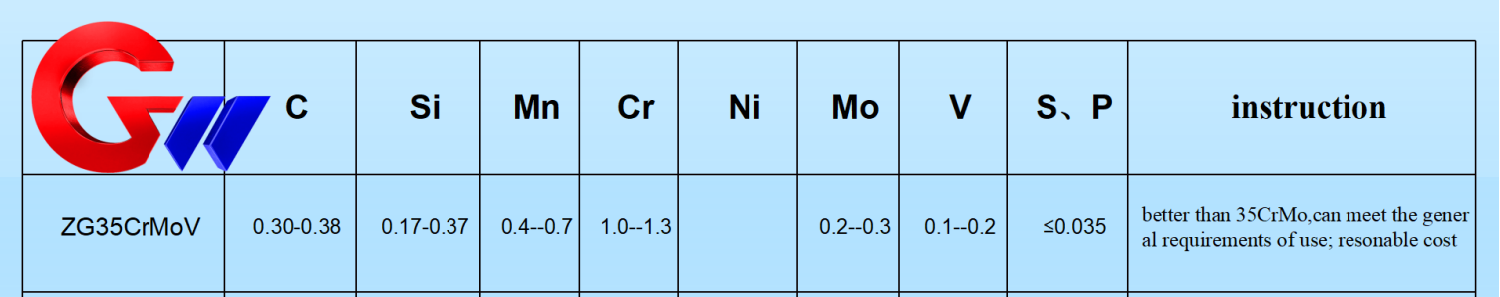
提供された材料データによると、35CrMoVの典型的な化学組成は、C 0.30~0.38%、Cr 0.80~1.10%、Mo 0.20~0.30%、V 0.10~0.20%であり、S/P比は0.015%以下に制御されています。これらの合金元素は、厳しい運転条件下で必要な強度、靭性、焼入れ性、および疲労耐性を実現するための材料基盤となります。
35CrMoVの機械的特性
鋼製スプール材の機械的特性は、焼入れおよび高温焼戻し後に評価される。典型的な引張強度は900~1100 MPa、降伏強度は750~950 MPaである。伸びは、試験片直径dをゲージ長5dとした場合、12%以上である。衝撃エネルギーは室温で50 J以上、焼入れ焼戻し後の硬度はHRC 28~35、断面収縮率は45%以上である。
これらの特性に関する関連試験規格としては、引張試験についてはGB/T 228.1(ISO 6892)、衝撃試験についてはGB/T 229(ISO 148)、硬度試験についてはGB/T 230.1が挙げられます。
動的負荷用途の場合、提供された技術データによると、平滑試験片を用いた10⁶サイクルにおける疲労限度は約450~500MPaです。この疲労性能により、この材料は圧延機の運転中に繰り返し負荷を受ける部品に適しています。実際の性能は、材料の状態、熱処理、形状、表面状態、および運転環境によって異なります。
熱処理と高温性能
熱処理は、35CrMoV鋼製スプールの製造において重要な工程です。焼入れ工程では、約850~880℃まで加熱した後、油冷することで、必要なマルテンサイト組織を得ます。焼入れ後、約550~650℃で高温焼戻しを行います。
焼戻し温度は、要求される強度と靭性に応じて調整できます。一般的に、焼戻し温度を上げると強度は低下しますが、靭性は向上します。したがって、最終的な熱処理条件は、鋼製スプールの機械的性能要件と、冷間圧延機での用途に応じて選択する必要があります。
適切な焼入れと焼き戻し処理を施すことで、35CrMoVは400℃以下の温度で安定した強度を維持し、特定の条件下では500℃前後の高温に短時間さらされても耐えることができます。モリブデンは高温強度とクリープ耐性に寄与し、Cr-Mo-V合金系は材料全体の機械的性能を支えています。
精密機械加工の要件
35CrMoV鋼製スプールは、熱処理後に精密機械加工が必要です。内径、外径、円筒面、およびベアリング嵌合面は、製品に規定された寸法および幾何学的要件を満たさなければなりません。
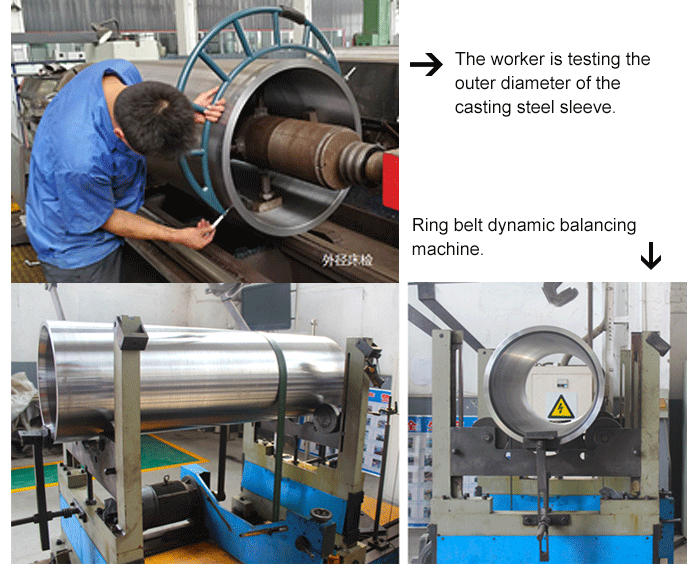
内径はIT6等級、H6嵌合条件、表面粗さRa≦0.8μmに管理されています。外径はIT7等級、h7嵌合条件、表面粗さRa≦1.6μmに管理されています。真円度は≤0.01mm/100mmに、ベアリング嵌合面の同軸度は≤0.02mmに管理されています。
精密ボーリングとホーニング加工は、必要な内径寸法精度と表面仕上げを実現するために用いられます。外側の円筒面については、円筒研削加工を用いることで、必要な寸法精度と表面品質を得ると同時に、熱変形のリスクを低減します。
大型回転鋼製スプールにおいては、寸法精度と幾何精度を同時に管理する必要がある。内径、外径、回転軸の関係は、最終的な組み立て状態と回転状態に直接影響を与える。そのため、加工基準点の選択、加工順序、ボーリング、ホーニング、研削といった工程を連携させ、必要な円筒度と同軸度を維持しなければならない。

動的バランス試験および検査
回転式冷間圧延機で使用される鋼製スプールにとって、動的バランスは重要な品質要件です。スプールが高速回転すると、質量分布の不均一性によって遠心力や振動が増大する可能性があります。そのため、完成品には従来の寸法検査に加えて、動的バランス試験が必要となります。
GW Precision社は、リングベルト式動的バランス試験機を用いて、100%動的バランス試験を実施できます。提出された技術要件では、ISO 1940規格に基づき、残留アンバランスレベルをG2.5までと規定しています。
品質検査には、熱処理後の機械的特性試験および従来の寸法検査も含まれます。検査工程では、完成した鋼製スプールの重要寸法、表面状態、幾何学的精度、材料の機械的特性、および動的バランス状態を検査します。
特注品の場合、検査要件は顧客の図面、技術仕様、品質基準、および用途要件に基づいて確認されます。これにより、最終検査プロセスが実際の冷間圧延設備と直接対応することが可能になります。
溶接修理に関する考慮事項
35CrMoV鋼製スプールの溶接補修が必要な場合、溶接工程では高強度合金鋼の特性と熱処理状態を考慮する必要があります。付属の技術仕様書によれば、溶接前に材料を約200~300℃に予熱する必要があります。
溶接補修後には、残留溶接応力を低減し、寸法安定性を維持するために、応力除去焼鈍が必要です。実際の溶接手順は、補修箇所、材料の状態、溶接方法、熱処理条件、および適用される技術要件に基づいて決定する必要があります。
精密鋼製スプールの場合、溶接修理後には適切な検査を行い、必要に応じて寸法検証を実施して、修理された部品が要求される機械加工および組立公差を満たし続けることを確認する必要があります。
包装および製品保護
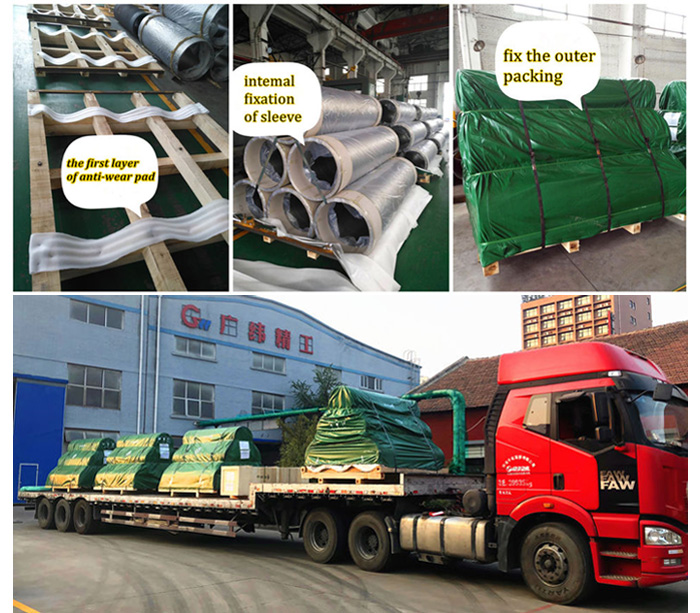
GW Precision社は、経験豊富な梱包チームと、精密鋼製スプール製品のための確立された梱包手順を有しています。梱包は、保管、輸送、取り扱い、配送の過程で35CrMoV鋼製スプールを保護し、紛失や損傷のリスクを軽減するように設計されています。
製品の清潔さは梱包時にも考慮されます。輸送中および保管中の汚染を防ぐため、梱包前にスチール製スプールの表面を点検・清掃します。
GW Precisionは、材料、仕様、熱処理、加工精度、動的バランス、検査、梱包要件など、お客様のご要望に応じてカスタマイズされた35CrMoV鋼製スプールを製造いたします。製造工程は、指定された材料および寸法要件を満たしつつ、高負荷かつ高精度な冷間圧延機用途に適した鋼製スプールを提供することを目的としています。
スチールスプールに関する重要な考慮事項 冷間圧延工場向け
溶接補修:35CrMoVの溶接には、予熱(200~300℃)と溶接後の応力除去焼鈍が必要です。



