- ホーム
- >
- 製品
- >
- 熱間圧延機の駆動側中間ローラーベアリングブロック
- >


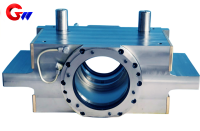


熱間圧延機の駆動側中間ローラーベアリングブロック
熱間圧延機駆動側中間ロールベアリングブロックは、熱間圧延機の駆動側中間ロールを支持・位置決めするために使用される精密な支持部品です。圧延荷重を支え、圧延機フレームに伝達するとともに、駆動側ロールシステムにおけるトルク伝達もサポートします。ベアリングブロックは、圧延機の構成、ロール寸法、材料要件、および顧客の技術仕様に基づいて製造できます。
製品タイプ:駆動側中間ロールベアリングブロック
用途:熱間圧延機
材質:用途要件に応じて鋳鋼または鍛鋼
カスタマイズ:標準仕様および非標準仕様のカスタマイズ製造が可能です
- GW Precision
- 中国、洛陽
- 契約条項
- 年間生産能力は1000個です。
- 情報
熱間圧延機の駆動側中間ローラーベアリングブロック
の熱間圧延機駆動側中間ロールベアリングブロックは、熱間圧延機の重要な構造部品の一つです。主に、圧延機の駆動側にある中間ロールを支え、正確な位置に位置決めするとともに、圧延中に発生する機械的負荷を支え、それを圧延機のフレームに伝達する役割を果たします。
熱間圧延工程において、中間ロールベアリングブロックは、高温、冷却水、潤滑油、粉塵、繰り返し荷重、振動といった過酷な条件下で動作します。圧延ゾーンの温度は約800~1200℃に達する可能性があり、ベアリングブロック自体は、連続的な工業運転条件下でロール支持アセンブリの一部として機能するように設計されています。
ベアリングブロックは、中間ロールの安定した位置決めを維持し、ベアリングに適切な取り付け条件を提供する必要があります。正確な位置決めは、ロールのたわみを低減し、圧延中のロールの安定したアライメントをサポートします。ミル構成によっては、このコンポーネントは油圧式曲げロールシステムと連携し、追加の軸方向力にも対応できる場合があります。
支持、位置決め、および動力伝達
ドライブ側中間ロールベアリングブロックの主な機能は、信頼性の高いサポートとポジショニング中間ロールの場合、圧延力はロールとベアリングアセンブリを介してベアリングブロックに伝達され、その後、ミルフレームに伝達されます。
駆動側では、ベアリングブロックは動力伝達システムにも関連しています。ユニバーサルシャフトまたはギアボックス機構に接続し、圧延機駆動システムを介してモータトルクを伝達することができます。
したがって、構造設計においては、ベアリングを十分に支持すると同時に、ロール、ベアリング、および駆動側コンポーネント間の必要な位置合わせを維持する必要があります。
潤滑、シール、冷却
圧延機ベアリングアセンブリの信頼性の高い動作には、潤滑とシールが重要です。本製品情報には、ベアリングの潤滑をサポートし、冷却水や酸化スケールがベアリング領域に侵入するのを防ぐように設計されたオイル・エア潤滑システムに関する情報が含まれています。
軸受ブロックには、内部冷却機構を組み込んだり、内部冷却機構と連携して動作させたりすることができる。必要に応じて、循環水または空気を使用することで、軸受温度を制御し、連続運転中の過度な温度上昇を抑制することができる。
適切な潤滑、シール、冷却は、高温圧延環境における軸受および摺動面の保護に役立ちます。これらの機能は、冷却水、スケール、潤滑剤、および高温運転条件が同時に発生する場合に特に重要です。
材料選定
提供される材料情報には以下が含まれますZG35CrMoおよびZG42CrMo鋳鋼強度と鋳造加工性のバランスが求められる用途向け。
超高負荷用途向け、34CrNiMo6鍛造鋼また、過酷な運転条件下でより高い疲労耐性を提供するオプションとしても挙げられています。
最終的な材料選定は、圧延機の構成、軸受ブロックの構造、荷重条件、製造要件、および顧客の技術仕様によって決まります。したがって、材料選定は、すべての軸受ブロックに単一の材料グレードを適用するのではなく、実際の製品に応じて決定されます。
製造工程
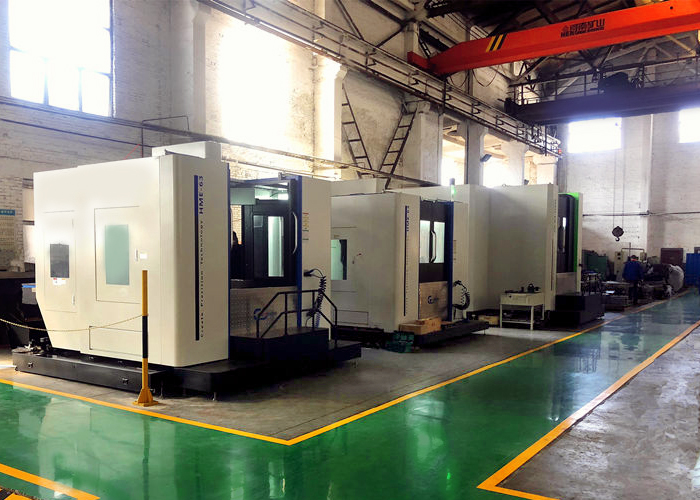
GW Precisionは、長年の製造経験を通じて、圧延機用ベアリングブロックの加工において成熟したプロセスを開発しました。この製造プロセスは、立形加工、横形ボーリング、コンピュータ支援による工程計画、および段階的な検査を組み合わせたものです。
その間立形マシニングまず、部品は図面の形状に従って加工されます。関連する表面には加工代が確保され、加工された部分は洗浄およびバリ取りされて検査されます。最初の部品は、次の生産工程に進む前に検査されます。
その間水平ボーリング加工代は、関連する面と溝に確保されます。基準となる加工データには、選択された面と溝に対して約1.5~2mmの加工代が含まれていますが、穴加工では最終加工前に約3~4mmの加工代が確保される場合があります。これらの値は加工基準値であり、実際の図面および加工要件に応じて調整されます。
機械加工後、検査と後続の工程を容易にするため、バリや鋭利なエッジが除去される。
CNC加工とプロセス最適化
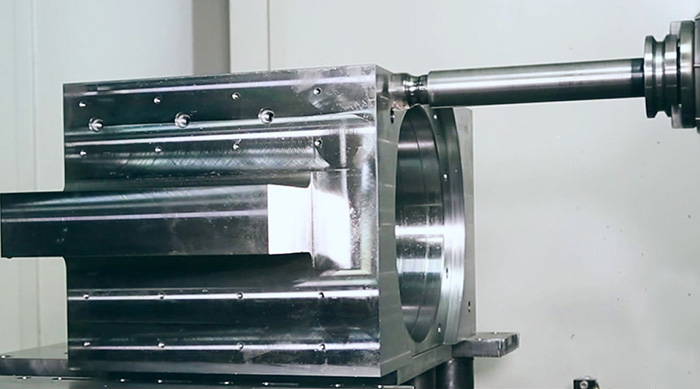
圧延機用ベアリングブロック、曲げロールブロック、その他の精密部品については、GW Precision社はコンピュータ支援プログラミングを用いて加工プログラムを最適化し、生産工程を計画しています。
加工順序は、部品構造、加工要件、および検査ポイントに基づいて計画されます。これにより、異なる加工面間の関係を制御し、一貫した寸法精度を維持することができます。
垂直加工、水平ボーリング、工程最適化、および初回品検査を組み合わせることで、複雑な圧延機部品に対する体系的な製造アプローチが実現する。
品質管理
品質管理は最終検査に限らず、製造工程全体に統合されています。主要な機械加工工程の後に初回品検査を実施することで、生産を継続する前に工程の妥当性を確認できます。
製造工程では、寸法検査、加工代管理、表面状態の確認、バリや鋭利なエッジの除去などが考慮されます。加工工程は、技術図面と実際の製品要件に基づいて調整されます。
GW Precisionは、長期にわたるプロセス開発とCNC加工プログラムの継続的な最適化を通じて、製造プロセスを確立しました。ドライブ側中間ロールベアリングブロックその他、圧延工場向け精密部品。
適切な材料選定、精密加工、工程計画、検査、潤滑、およびシールに関する検討事項を組み合わせることで、ベアリングブロックはさまざまな熱間圧延機用途の要件を満たすことができる。
GW Precisionは標準品と非標準品の両方を製造できます熱間圧延機用ベアリングブロック顧客の図面、設備構成、材料要件、および技術仕様に基づいて作成する。