- ホーム
- >
- 製品
- >
- 熱間圧延機の操作側にある作業ロールベアリングシート
- >
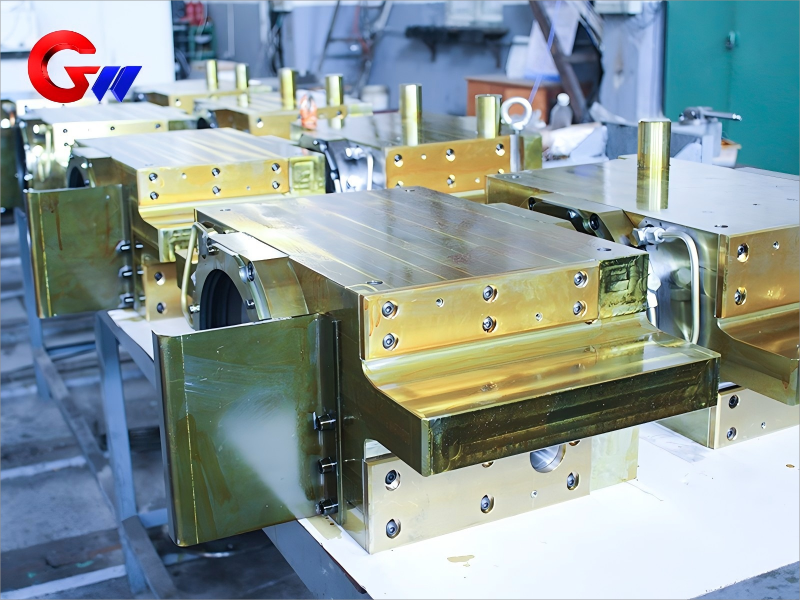
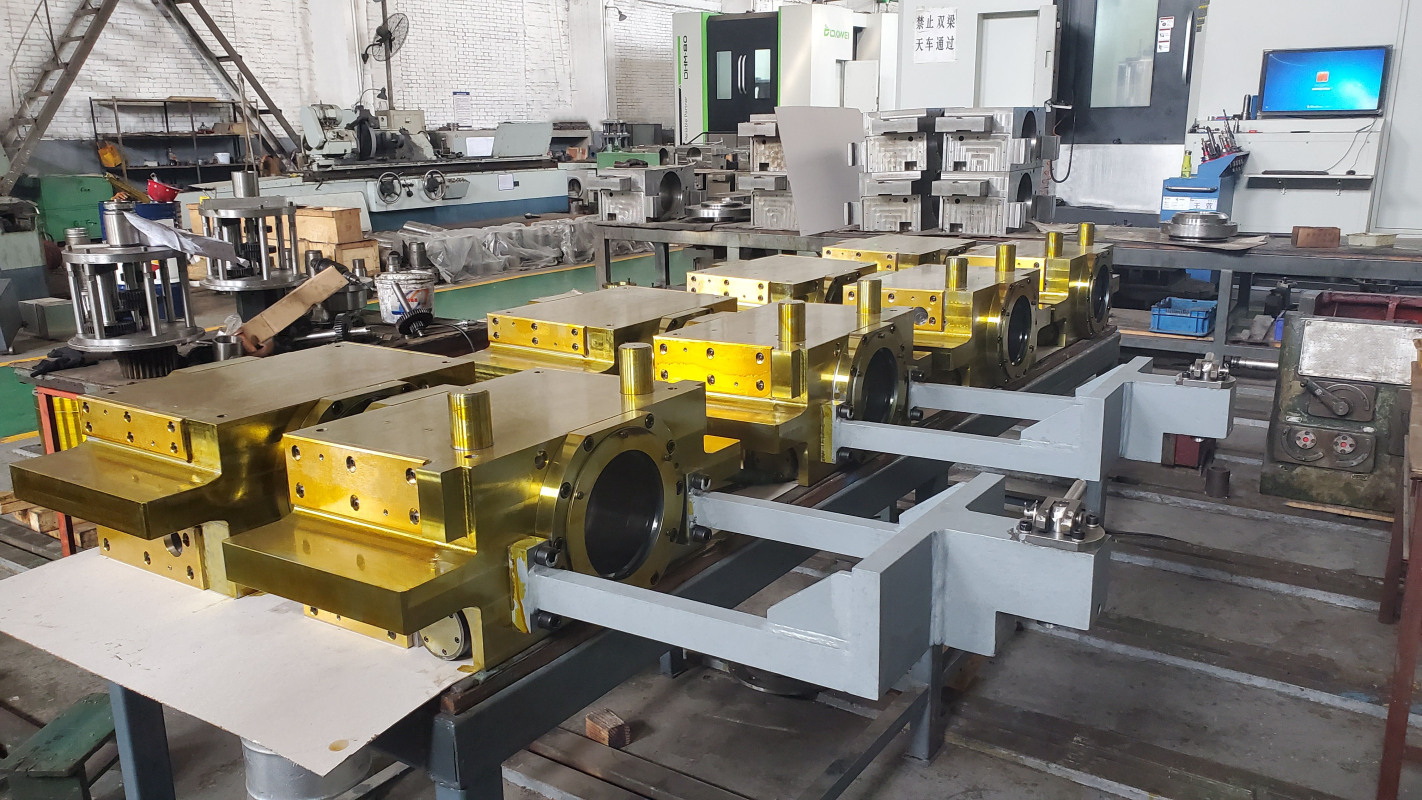
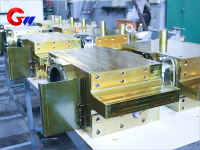
熱間圧延機の操作側にある作業ロールベアリングシート
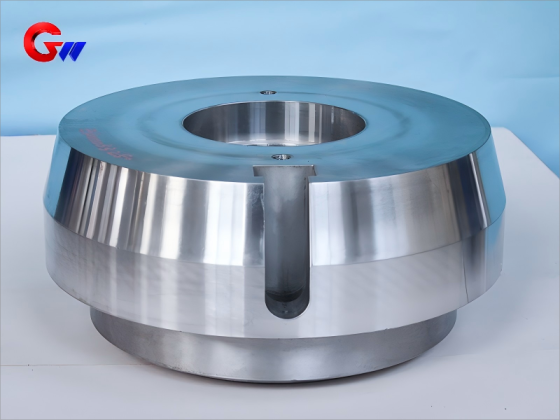
熱間圧延機の運転側にある作業ロール軸受座は、高負荷および高温の圧延条件下で作業ロールアセンブリを支え、正確な位置に配置するために設計された精密機械加工構造部品である。
本製品は、片側あたり1,500~4,000kNのラジアル荷重と、ラジアル荷重の最大10%の軸方向荷重に耐えるように設計されています。一体型の油圧ロック機構は20~25MPaで動作し、目標ロール交換時間を15分以下に抑えます。
ベアリングシートは、300~600℃の動作温度に対応する熱変形補償設計となっており、軸方向の熱膨張許容値は100℃あたり0.1~0.15mmです。
主な機能
- 高負荷ワークロールサポート:片側あたり1,500~4,000kNのラジアル荷重と、ラジアル荷重の最大10%の軸方向荷重に対応するように設計されています。
- 油圧式クイックロール交換インターフェース:20~25MPaで動作する統合型油圧ロック機構により、ロール交換時間は15分以下です。
- 熱変形補償:動作温度300~600℃において、軸方向膨張許容値は0.1~0.15mm/100℃です。
- 精密ベアリングインターフェース:ベアリング穴の精度はH6で、公差は±0.015 mmです。
- 制御された組立精度:テーパーローラーベアリングの軸方向予圧は0.05~0.08mm、ラビリンスシールの半径方向クリアランスは0.3~0.5mm。
ブランド:GW Precision
原産地:中国洛陽市
配送時間:契約内容による
供給能力:生産要件に応じて供給可能
- Guangwei Manufacturing Precision
- 河南省、洛陽市
- 契約条項
- 年間生産能力は500個です。
- 情報
熱間圧延機の操作側にある作業ロールベアリングシート
労働条件および職務要件
の熱間圧延機の運転側にある作業ロールベアリングシートワークロールアセンブリの構造的サポート、正確なロール位置決め、および信頼性の高いベアリング取り付けを実現するように設計されています。
熱間圧延中、ベアリングシートは大きなラジアル力とアキシャル力、繰り返しの衝撃荷重、温度変化、連続運転サイクルにさらされます。したがって、その構造設計では、作業ロールベアリングアセンブリ、油圧ロック機構、およびミルハウジング。
指定された半径方向荷重は片側あたり1,500~4,000 kN軸方向の力は最大に制御され、半径方向の力の10%これらの荷重要件は、材料選定、構造設計、加工精度、および組立管理の基礎となる。
クイックロールチェンジインターフェース
操作側構造には、作動圧力が20~25 MPa。
油圧インターフェースは、効率的なロール交換をサポートするように設計されており、指定されたロール交換時間は15分以内油圧ロックの信頼性は、位置を維持するために重要です。作業ロール圧延作業中も、効率的なメンテナンスと生産切り替えを可能にする。
熱変形補償
の熱間圧延機高温条件下で動作し、指定された転がり温度範囲は300~600℃。
熱膨張は、ベアリングシート、ベアリングアセンブリ、ワークロール、およびミルハウジング間の寸法関係に影響を与える可能性があります。この影響に対応するために、軸方向の熱膨張許容値は、100℃あたり0.1~0.15mmデザイン上、予約されています。
この補正要件は、連続生産中のロール位置決めやベアリング動作に対する温度変化による寸法変化の影響を軽減するのに役立ちます。
材料および熱処理仕様
主な材料
指定された主な材料作業用ロールベアリングシートはZG35CrNiMo鋳鋼最適化された化学組成を持つ。
この合金鋼は、高い構造強度、靭性、熱安定性、および繰り返し機械的負荷に対する耐性を兼ね備えた部品が求められる用途向けに選定されます。
化学組成
| 要素 | 仕様 |
|---|---|
| 炭素(C) | 0.32~0.38% |
| クロム(Cr) | 0.8~1.2% |
| ニッケル(Ni) | 1.0~1.5% |
| モリブデン(Mo) | 0.2~0.4% |
この合金組成は、過酷な圧延用途に適した機械的性能を提供するように設計されています。クロム、ニッケル、モリブデンは、繰り返し荷重を受ける大型構造部品に必要な強度と靭性特性に貢献します。
材料性能特性
指定された材料性能には以下が含まれます。
高温降伏強度:σ₀.₂ ≥500℃で550MPa
低温衝撃エネルギー:AKV ≥−20℃で50J
高温降伏強度は特に重要であり、熱間圧延機周囲の設備は、製造中に著しい熱の影響を受ける可能性がある。
高温で十分な降伏強度を維持することは、ベアリングシート永久変形に抵抗し、構造形状を維持する。
規定された低温衝撃性能は、低温での取り扱い、保管、および使用条件下において、さらなる耐久性を保証するものです。
主要構成材料および表面処理
ベアリングアセンブリは、各部品の機能に応じて、異なる材質と表面処理構成を採用している。
| 成分 | 材料 | 熱処理/表面処理 |
|---|---|---|
| ベアリングシート本体 | ZG35CrNiMo | 焼入れ焼戻し+応力除去処理+ショットピーニング、Sa2.5 |
| 耐摩耗性裏地プレート | 42CrMo4 | 誘導加熱焼入れ+硬質クロムめっき、30~50μm |
| シール部品 | 316Lステンレス鋼 | 溶液処理+電解研磨 |
のZG35CrNiMo ベアリングシート本体焼入れ焼戻し後、応力除去処理とショットピーニング強化を行う。指定された表面処理はSa2.5。
耐摩耗性ライニングプレートは42CrMo4そして誘導焼入れを受け、その後、指定された厚さの硬質クロムめっきが施される。30~50μm。
シール部品は316Lステンレス鋼溶液処理と電解研磨を施すことで、必要な材料特性と表面特性を実現する。
構造材料、耐摩耗性部品、および処理されたシール面の組み合わせにより、熱間圧延機。
熱処理プロセス
急冷
指定された焼入れプロセスは以下のとおりです。
850 ± 10℃ × 4時間
油冷方式が採用されており、冷却速度は以下のとおりです。
≥80℃/秒
制御された焼入れにより、必要な冶金構造が得られ、強度と寸法安定性の要件が満たされます。ベアリングシート。
焼き戻し
焼き戻し工程は以下のとおりです。
580 ± 10℃ × 6時間
焼き戻し後に空冷を行い、硬度を以下の範囲内に制御する。
HB 280–320
焼入れと焼き戻しの組み合わせにより、強度と靭性のバランスが取れ、繰り返しの圧延荷重下でも部品が適切な機械的特性を維持するのに役立つ。
極低温処理
極低温処理は以下で規定されています。
−80℃ × 2時間
この処理の目的は、寸法安定性を向上させ、その後の使用中に発生する可能性のある寸法変化を低減することです。
精度のためにワークロールベアリングシート寸法安定性は重要です。なぜなら、重要な界面の変化は、ベアリングの取り付けやワークロールのアライメントに影響を与える可能性があるからです。
機械加工および組立精度
精密機械加工は、製造工程の重要な部分です。作業用ロールベアリングシート。
重要な機能面および界面は、定められた寸法公差および検査方法に従って管理される。
重要な寸法公差
| プロジェクト | 許容範囲 | 試験方法 |
|---|---|---|
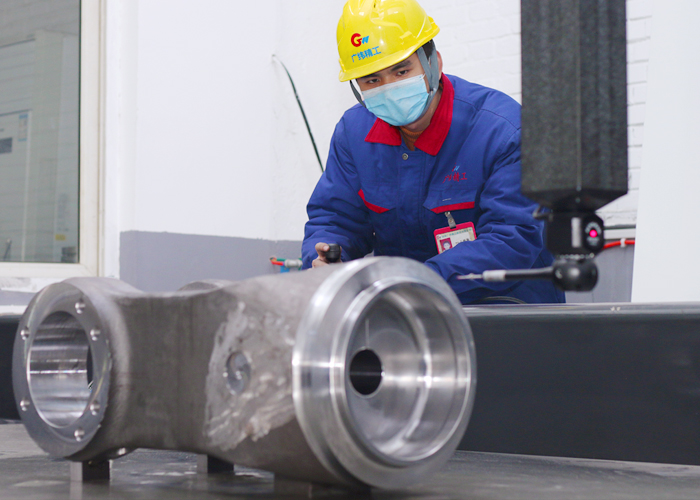
| ベアリング穴径 | H6、±0.015 mm | 空気圧ゲージ+座標測定システム |
| 設置面の平坦性 | ≤0.02 mm/m | 電子水準器 |
| 油圧回路のクロスホール面取り | R0.5 ±0.1 mm | 工業用内視鏡 |
ベアリング穴の直径は、H6寸法公差は指定されており、±0.015 mm。
この精度は、ベアリングの正しい嵌合を確立し、位置決め関係を維持するために重要です。作業ロールベアリング、および支持構造。
設置面の平坦度要件は≤0.02 mm/mこれにより、取り付け精度を管理し、設置に伴う誤差を低減するのに役立ちます。
油圧回路のクロスホール面取りは、R0.5 ±0.1 mmそして、工業用内視鏡を用いて検査することができる。
組み立て要件
組み立て工程熱間圧延機用ベアリングシートベアリングの予圧とシールクリアランスの制御が含まれます。
ベアリングの予圧
円錐ころ軸受の場合、規定の軸方向予圧は次のとおりです。
0.05~0.08 mm
プリロードはダイヤルゲージを使用して測定します。
ベアリングの適切な予圧は、ベアリングの位置決め、荷重分布、および動作安定性を制御する上で重要です。予圧が過剰または不足すると、ベアリングの性能と寿命に影響を与える可能性があるため、最終設置時には規定の組立条件を確認する必要があります。
シールクリアランス
迷路状の封鎖構造について:
ラジアルクリアランス:0.3~0.5 mm
軸方向クリアランス:1.0~1.2 mm
シールクリアランスを適切に制御することで、回転部品と固定部品との間に適切な関係を確立し、必要なシール機能を維持することができます。
精密検査と品質管理
GW Precisionは、製造工程全体にわたってプロセス制御と精密検査を適用します。ワークロールベアリングシート。
検査では、重要な機能寸法、ベアリングの接合部、設置面、油圧通路、および組み立て関連の特徴に重点が置かれます。
ベアリング穴の寸法は、空気圧ゲージと座標測定装置を使用して確認します。設置面の平面度は電子水準器で確認し、内部の油圧通路やクロスホールの形状は工業用内視鏡で検査できます。
検査プロセスは、最終組み立てまたは納品前に、重要な寸法および幾何学的特徴が規定の要件を満たしていることを確認するために設計されています。
コンポーネントが動作する場合熱間圧延機寸法精度と構造安定性は、ロールのアライメントとベアリングの性能に密接に関係しています。したがって、管理された検査は、一貫した製造品質を維持するための重要な基盤となります。
連続圧延における構造的信頼性
運営側ベアリングシート圧延工程全体を通して、繰り返し機械的および熱的負荷にさらされる。
4段熱間圧延用途では、部品は作業ロール最大回転速度で正確な位置決めを維持しながら12 m/sストリップ幅は最大で2,200 mm。
可逆粗圧延機の用途では、部品は圧延力の変動に対応する必要があります。±25%少なくとも一定の周波数で発生する衝撃荷重1分間に5回。
これらの条件は、材料強度、熱処理の安定性、加工精度、ベアリングの嵌合、および組立管理に特に重要性を置く。
最適化されたZG35CrNiMo材、制御された熱処理、精密機械加工、および規定された組立公差の組み合わせにより、厳しい圧延条件下でも信頼性の高い動作を実現するための製造基盤が構築されます。
製造能力
GW Precisionは、大型部品の製造および加工において豊富な経験を蓄積してきました。ベアリングシート産業用圧延装置の構成部品。
製造工程は、材料管理、熱処理、精密機械加工、寸法検査、組立関連検証、および最終品質管理を統合したものである。
当社は、業界における先進的な製造・管理手法を適用することで、生産・加工方法の改善を継続的に行っています。
カスタマイズが必要なお客様向け熱間圧延機ベアリング支持部品、材料選定、加工要件、寸法公差、ベアリング構成、および組立パラメータは、実際の機器設計および運転条件に応じて調整することができる。
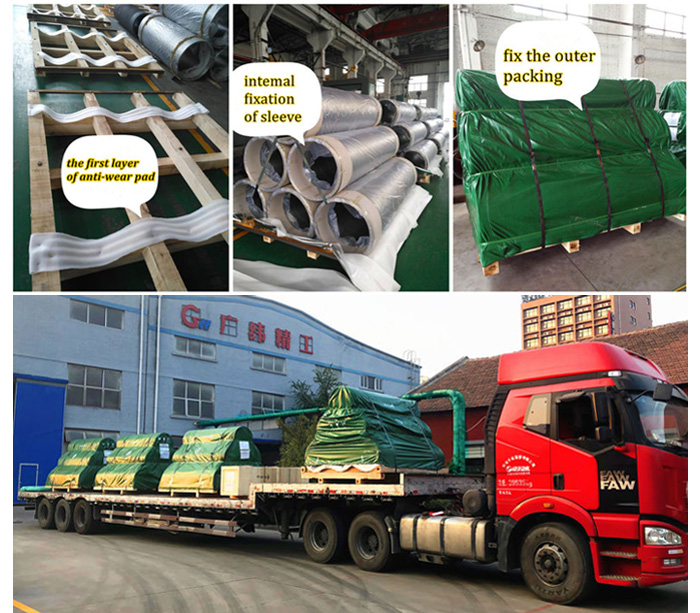
パッキング